Rysunek, który mówi tylko „stal hartowana i odpuszczana, 45–50 HRC”, pozostawia otwarte trzy decyzje: jaki gatunek stali, jaką faktycznie utrzymywał temperaturę odpuszczania dostawcy oraz jaką część krawędzi funkcjonalnej można odwęglić. Te trzy odpowiedzi decydują o tym, czy zewnętrzny pierścień zabezpieczający utrzymuje łożysko na miejscu przez dekadę wibracji, czy też rozluźnia się cicho podczas pierwszego okresu serwisowego.
Krótka odpowiedź: „hartowany i hartowany” opisuje sekwencję, a nie właściwość. Hartowanie austenityzuje stal w temperaturze około 800–900 ° C i hartuje ją do maksymalnej twardości; odpuszczanie bezpośrednio po tym przywraca wytrzymałość przy kontrolowanym koszcie twardości. W przypadku pierścieni ustalających i sprężyn talerzowych ze stali sprężynowej większość specyfikacji mieści się w zakresie od 42 do 52 HRC po odpuszczaniu w przedziale temperatur 300–450 ° C: wystarczająco twarda, aby wytrzymać Brinelling pod wpływem nacisku osiowego, wystarczająco ciągliwa, aby przetrwać montaż za pomocą szczypiec do pierścieni zabezpieczających.
Wszystko poniżej jest napisane od strony zakupów i procesu. Każda sekcja odpowiada na pytanie, którego kupujący, projektant lub inżynier jakości będzie ostatecznie musiał bronić podczas spotkania z dostawcą lub w raporcie o awarii.
Hartowanie i odpuszczanie: co właściwie kontroluje każdy krok
Obróbka cieplna nie jest jedną operacją. Cztery etapy nakładają się na siebie, a każdy z nich ma swój własny charakterystyczny tryb awarii. Mylenie ich jest powodem, dla którego dwóch dostawców może zarówno certyfikować 48 HRC, jak i nadal dostarczać części, które zachowują się zupełnie inaczej w terenie.
Austenityzowanie, 800–900 °C
Temperatura i czas namaczania decydują o ilości węgla wprowadzonego do roztworu. Niedostateczne namoczenie pozostawia miękkie kieszenie ferrytowe, które nigdy nie twardnieją; nadmierne namoczenie powoduje pogrubienie ziarna i utratę wytrzymałości bez zwiększania wytrzymałości. Stale sprężynowe, takie jak 65Mn i 50CrV4, zwykle mieszczą się w górnej granicy tego zakresu.
Hartowanie
Olej nadaje się do gatunków stopowych; woda lub polimer pasuje do zwykłych gatunków węgla, takich jak C67S. Hartowanie musi być wystarczająco szybkie, aby ominąć występ perlitu i wystarczająco delikatne, aby nie spowodować pęknięcia cienkich odcinków pierścienia. O zniekształceniu decyduje się tutaj, a nie o temperowaniu.
Odpuszczanie, zazwyczaj 300–500°C
Jest to etap definiujący dostarczaną nieruchomość. W środku zakresu temperatura odpuszczania wynosząca około 20°C powoduje zmianę twardości o 1–2 HRC. Liczy się także czas przetrzymywania: część wyciągnięta w momencie osiągnięcia temperatury nie jest tym samym, co część moczona przez godzinę.
Wypiekanie po powlekaniu
Każda część galwanizowana o twardości powyżej około 32 HRC niesie ze sobą ryzyko kruchości wodorowej. Wypalanie w temperaturze 190–230 °C rozpoczęte w ciągu kilku godzin od galwanizacji jest standardowym środkiem łagodzącym i należy je uwzględnić w zamówieniu, a nie w założeniach.
Temperatura odpuszczania określa twardość, wytrzymałość i stabilność
Poniższa tabela jest najbardziej użytecznym odniesieniem, gdy rysunek podaje tylko zakres twardości. Pokazuje, jaki wpływ ma zmiana temperatury odpuszczania na stal sprężynową o zawartości 0,6–0,8% węgla, hartowaną w oleju od około 850 °C.
Praktyczna lektura jest ważniejsza niż liczby. Pierścień zabezpieczający 46–52 HRC i sprężyna talerzowa 40–46 HRC to nie ten sam produkt, różniący się dokumentacją. Pierścień zabezpieczający musi mieć twardą powierzchnię, aby wytrzymać działanie skrobiące ścianki rowka; sprężyna talerzowa wymaga wyższej temperatury odpuszczania, aby mogła ugiąć się w milionach cykli bez trwałego zestalenia.
 Sprężyna talerzowa stożkowa DIN 2093 do obciążeń osiowych Stożkowa sprężyna talerzowa do obciążeń osiowych i utrzymywania nacisku kołnierza, z tabelą rozmiarów DIN 2093, stalami sprężynowymi i opcjami obróbki powierzchni. Zobacz produkt →
Standardy wyznaczają okno, a nie proces. Normy DIN 471 i DIN 472 dla pierścieni zabezpieczających oraz DIN 2093 dla sprężyn talerzowych określają zakresy twardości i dopuszczalne odwęglenie. Dostawca podający jedynie „45–50 HRC” podaje wynik bez gwarancji procesu.
Wskaźniki decydujące o życiu w terenie
Twardość to liczba wydrukowana na certyfikacie. O zmęczeniu życia decydują cztery rzeczy, które w ogóle rzadko się na nim pojawiają.
- Odwęglanie. Miękka, pozbawiona węgla powłoka na krawędzi funkcjonalnej jest klasyczną przyczyną przedwczesnego uszkodzenia pierścienia zabezpieczającego. Dobra praktyka ogranicza go do 0,02 mm na krawędzi nośnej i sprawdza na wypolerowanym przekroju, a nie naocznie.
- Austenit zachowany. Powyżej około 5% austenit podczas pracy przekształca się w nieodpuszczony martenzyt: pierścień rośnie i zmienia się pasowanie. Drugie podejście do hartowania lub leczenie kriogeniczne go likwiduje.
- Wielkość ziarna i zawartość wtrąceń. Drobne ziarno (ASTM 7 lub drobniejsze) pozwala pierścieniowi o twardości 48 HRC przetrwać obciążenie udarowe. Grube ziarno z przegrzanej kąpieli austenityzującej nigdy nie pojawia się na świadectwie twardości.
- Jakość krawędzi. Pierścienie tłoczone mają strefę ścinania i strefę pękania. Zadzior lub mikropęknięcie na krawędzi rozciągającej staje się miejscem inicjacji zmęczenia na długo przed zużyciem rowka.
Ponieważ te zmienne są ustawiane wewnątrz pieca, a nie podczas kontroli końcowej, przebieg procesu ma większe znaczenie niż sam certyfikat. Nasz wewnętrzny przepływ produkcji utrzymuje wykrawanie, obróbkę cieplną, fosforanowanie i automatyczne sortowanie optyczne w jednym systemie jakości, co sprawia, że powtarzalność twardości pomiędzy partiami jest możliwa do sprawdzenia, a nie niepotwierdzona.
Gdzie hartowane i hartowane elementy złączne wykonują swoją pracę
Części hartowane i odpuszczane koncentrują się wszędzie tam, gdzie wibracje i cykle termiczne spotykają się ze złączem, które musi pozostać szczelne bez spawania.
Samochodowy układ napędowy i hamulcowy — ok. 42%
Przekładnie wiatrowe i systemy pochyleń — około 22%
Maszyny budowlane i rolnicze — ok. 18%
Przemysłowe przekładnie i pompy — ok. 12%
Pozostałe maszyny ogólne – około 6%
Powyższy podział odzwierciedla strukturę notowań, którą widzimy, a nie badanie rynku, ale wyjaśnia pewien wzór. Pierścienie ustalające znajdują się na szczycie tej listy, ponieważ zazwyczaj są najtańszą częścią drogiego zespołu i tą, której awaria powoduje najwięcej szkód ubocznych. W szczególności zastosowania wiatrowe wymagają czegoś, co trudno określić na podstawie samej twardości: 42–50 HRC, niskie odwęglenie i wykończenie fosforanowe lub płatkami cynku, które nie spowoduje kruchości pierścienia.
Najczęściej zamawianym elementem pozostaje zwykły pierścień wału, ponieważ jest to domyślny lokalizator osiowy w konstrukcji przekładni, pomp i silników.
 Zewnętrzne pierścienie zabezpieczające DIN 471 do ustalania osiowego wału Pierścienie zabezpieczające wałów do osiowego ustawiania i kontroli przemieszczenia, w rozmiarach DIN 471 do 1000 mm, ze stali węglowej lub nierdzewnej oraz z możliwością powlekania. Zobacz produkt →
Określanie i kupowanie: kontrola w pięciu krokach
Większość sporów dotyczących twardości ma swój początek w zamówieniu, które zawierało numer i nic poza tym. Pięć linii specyfikacji eliminuje prawie całe to ryzyko.
1. Nazwij normę. Normy DIN 471, DIN 472, DIN 2093 i ich odpowiedniki już ustalają zakresy twardości, geometrię rowków i metody badań. Kupno na standardowy numer usuwa większość argumentów przed ich rozpoczęciem.
2. Podaj okno i metodę. Zakres taki jak 44–50 HRC plus podana droga konwersji (HV1 przeliczona na HRC dla cienkich przekrojów) zapobiega klasycznemu sporze, w którym pierścień 1,2 mm odczytuje inaczej na testerze laboratoryjnym.
3. Ogranicz temperaturę odpuszczania. Napis „hartowany w temperaturze nie niższej niż 350 °C” powstrzymuje dostawcę przed osiągnięciem twardości poprzez krótkie odpuszczanie w niskiej temperaturze, które powoduje, że część staje się krucha w trakcie użytkowania.
4. Ustaw limity odwęglenia i krawędzi. Jedna klauzula w specyfikacji i jedna kontrola podczas przeglądu przychodzącego usuwają cały tryb awarii z rejestru ryzyka.
5. Wymagaj identyfikowalności partii. Piec, partia, wykres obróbki cieplnej, badanie twardości i protokół wypalania galwanicznego – dokumenty, które rok później sprawiają, że roszczenie jest obronne.
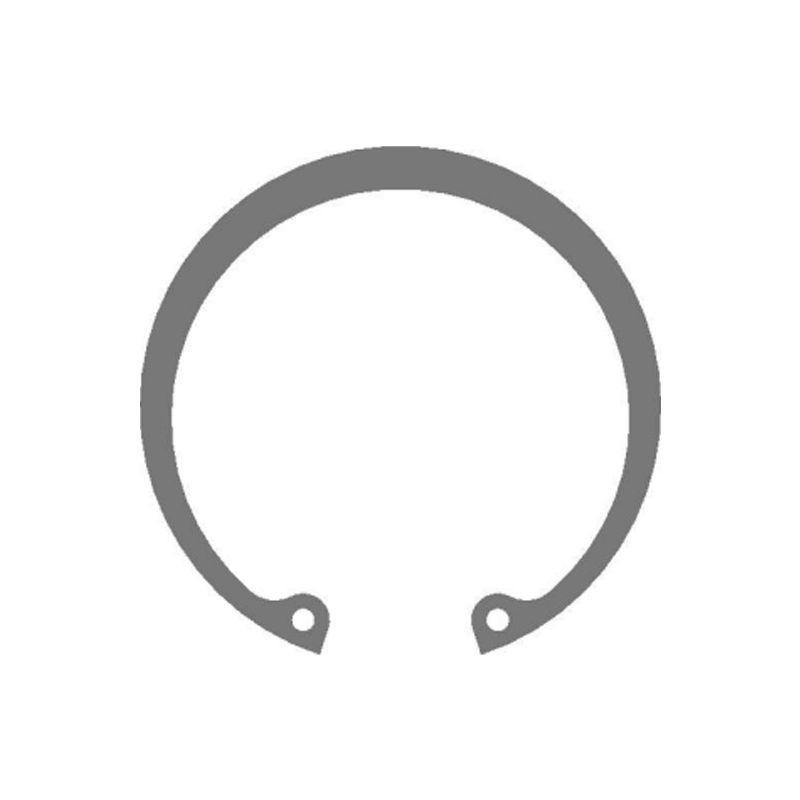 Wewnętrzne pierścienie zabezpieczające DIN 472, metryczne do mocowania otworu Wewnętrzne pierścienie zabezpieczające do osiowego mocowania w obrobionych otworach, w rozmiarach metrycznych DIN 472, ze stali węglowej lub nierdzewnej, z możliwością wyboru obróbki powierzchni. Zobacz produkt →
Tam, gdzie rysunek jest specjalny — przesunięty występ, niestandardowa szerokość rowka, wspornik, który również utrzymuje łożysko — prace nad specyfikacją po prostu idą wcześniej. Nasz niestandardowe tłoczenie i opracowywanie pierścieni trasa zaczyna się od wymiarów rowka i przypadku obciążenia, a nie od numeru katalogowego, co jest zwykle najszybszym sposobem rozstrzygnięcia kwestii twardości, na którą nie odpowiada norma.
Konserwacja, ponowne użycie i zgodność
Właściwości, które sprawiają, że części hartowane i odpuszczane są niezawodne, sprawiają również, że ich stan jest trudny do oceny naocznej. Kilka zasad zapewnia uczciwość zespołów po pierwszej przebudowie.
- Nie używaj ponownie pierścienia zabezpieczającego ani sprężyny talerzowej po wymontowaniu. Odpuszczanie zapewniające plastyczność oznacza również, że pierścień, który został raz rozciągnięty, został raz uplasowany.
- Przy każdym serwisie należy szukać korozji ciernej na ściance rowka. Wypolerowany znak świadka oznacza ruch, co oznacza, że szerokość rowka lub grubość pierścienia wykracza poza tolerancję.
- Zachowaj w aktach zapis wypalania po galwanizacji dla każdej części ocynkowanej o twardości powyżej 32 HRC. Jeżeli brakuje protokołu, traktuj partię jako podejrzaną, a nie akceptowalną.
- Powiązać dowody powlekania z uznanymi metodami: mgła solna zgodnie z ISO 9227, badanie kruchości wodorowej zgodnie z ISO 15330 lub ASTM F1940, jeśli wymaga tego specyfikacja powłoki.
- Umieść certyfikaty materiałowe zgodnie z EN 10204 3.1, dokumentację PPAP i klauzulę powiadamiania o zmianach w umowie dostawy, a nie w teczce, której nikt nie otwiera.
W regulowanych łańcuchach dostaw – motoryzacyjnym zgodnie z IATF 16949 lub wiatrowym objętym umową jakościową dostosowaną do konkretnego klienta – obróbkę cieplną zwykle traktuje się jako proces specjalny wymagający wykwalifikowanych operatorów, skalibrowanych pieców i ciągłego rejestrowania wykresów. Kupujący, którzy jednorazowo proszą o schemat pieca przy pierwszym zamówieniu, zazwyczaj są tymi, którzy nigdy później nie muszą przeprowadzać dochodzenia w sprawie awarii.
Stal hartowana i odpuszczana to niezawodna odpowiedź na konkretne pytanie: jak utrzymać element w miejscu pod obciążeniem, nie powodując jego kruchości? Odpowiedz na to pytanie, podając gatunek materiału, zakres odpuszczania, granicę odwęglenia i udokumentowane wypalanie, a część będzie zachowywać się zgodnie z projektem. Odpowiedz na to pytanie, podając sam numer twardości, a następna wersja rysunku zostanie zapisana w raporcie awarii.