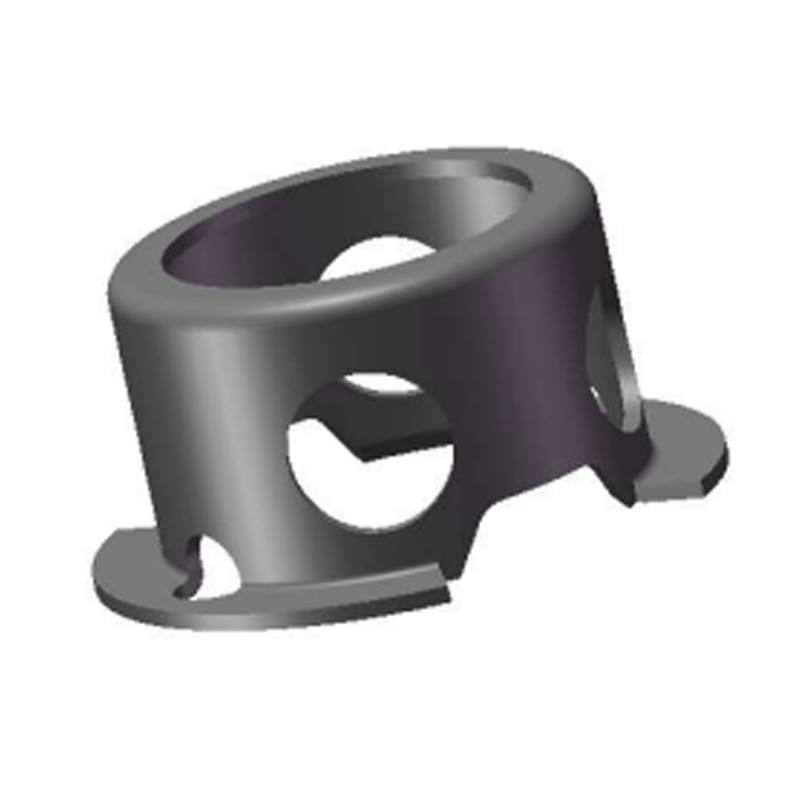
Dostarczono rysunek pierścienia zabezpieczającego DIN 471 z napisem „Wykończenie 2B” w tabelce tytułowej. Wycena pojawia się szybko, części są wysyłane na czas, a następnie kontrola mierzy 0,6 µm Ra na ściętej krawędzi i pyta, dlaczego powierzchnia nie odpowiada już próbce zatwierdzonej osiemnaście miesięcy temu. Nic się nie udało. Specyfikacja była po prostu otwarta na więcej niż jedno odczytanie.
Oto pierwszy wniosek: 2B to obróbka walcownicza zwoju lub blachy ze stali nierdzewnej, od której zacząłeś, a nie obróbka zastosowana do gotowej części. Opisuje płaskie, walcowane powierzchnie — matowe, bezkierunkowe, lekko odblaskowe — i zatrzymuje się po pierwszym cyklu ścinania, bębnowania lub obróbki cieplnej. Nadruk z informacją „wykończenie 2B” powinien zamiast tego zawierać informację „materiał dostarczany w wykończeniu 2B”, a następnie osobno określić, jak powinien wyglądać gotowy element złączny.
Krótka wersja
- 2B oznacza walcowanie na zimno, wyżarzanie i trawienie, a następnie przez naskórkowanie — zazwyczaj 0,1–0,5 µm Ra, matowe, bez kierunku usłojenia.
- Jest to stan materiału, a nie części: ścięte krawędzie, zapadnięte promienie i zabarwienie termiczne – wszystko to znajduje się poza nim.
- 2B to najtańsze i najczęściej dostępne wykończenie listew nierdzewnych; BA i nr 4 zwiększają koszty i czas realizacji walcowni.
- Gładsza niż 2D, więc ryzyko korozji szczelinowej jest niższe – ale pasywacja poprodukcyjna nadal decyduje o żywotności.
Pozostała część tego artykułu opisuje, do czego faktycznie zobowiązuje fabrykę oznaczenie, gdzie liczby się różnią i jak napisać zamówienie zakupu, które przetrwa kontrolę pierwszego artykułu.
Trasa Młyńska za powierzchnią 2B
2B zaczyna się od czarnej cewki walcowanej na gorąco. Walc wyżarza i trawi go w celu usunięcia zgorzeliny i odbudowy warstwy pasywnej, walcuje go na zimno do ostatecznej grubości, wyżarza i ponownie trawi, a następnie nakłada lekkie przejście wygładzające – walcowanie odpuszczające o redukcji około 0,5–1,5% – a następnie wyrównuje napięcie. Ten ostatni krok odróżnia 2B od 2D: ten sam skład chemiczny, bardziej płaska i nieco jaśniejsza powierzchnia, z chropowatością zazwyczaj mieszczącą się w paśmie Ra 0,1–0,5 µm, a nie 0,4–1,0 µm w przypadku nieskórowanego arkusza 2D.
Rezultatem jest jednolity, matowy szary kolor bez widocznego kierunku włókien, co ma znaczenie w przypadku zagnieżdżania wytłoczonych części na cewce o średnicy 300 mm i gdy chcemy, aby oba końce paska wyglądały identycznie. Taśma do tłoczenia ma zwykle grubość 0,3–3,0 mm, a oznaczenie jest określone w normach ASTM A480/A480M, EN 10088-2, JIS G4305 i GB/T 3280.
Skin pass, a nie polerowanie
Obniżenie odpuszczania o 0,5–1,5% powoduje spłaszczenie powierzchni. Żaden materiał ścierny nie dotyka paska w żadnym miejscu na trasie.
Brak kierunku słojów
Bezkierunkowa chropowatość sprawia, że zagnieżdżone wytłoczki i uformowane części zachowują spójność wizualną, niezależnie od tego, jak są osadzone w cewce.
Pasywny z młyna
Po wyżarzaniu następuje trawienie, dzięki czemu cewka dociera do nienaruszonej warstwy pasywnej – do momentu rozerwania jej przez wykrawanie i ścinanie.
2B kontra 2D, BA i nr 4: Porównanie liczb, które mają znaczenie
W specyfikacji taśm ze stali nierdzewnej dominują cztery wykończenia. Różnice wpływające na pierścień zabezpieczający lub podkładkę to chropowatość, wygląd, koszt i zachowanie każdego z nich po wyprodukowaniu.
W przypadku tłoczonego zapięcia na wynos jest wąski. Po obróceniu części, 2B i 2D zachowują się niemal identycznie podczas pracy, ponieważ medium obracające się powoduje nałożenie własnej szorstkości na każdej krawędzi. BA zarabia na swoją składkę tylko wtedy, gdy twarz pozostaje widoczna i niepomalowana; Nr 4 tylko tam, gdzie wymagany jest szczotkowany wygląd. Pierścienie zabezpieczające ze stali nierdzewnej ukryte w obudowie skrzyni biegów rzadko to uzasadniają.
 Podkładki płaskie DIN 988 do rozkładu obciążenia Podkładki płaskie DIN 988 ze stali węglowej lub nierdzewnej, dostępne w wersji hartowanej lub niehartowanej, z możliwością wyboru grubości, rozmiaru i obróbki powierzchni w celu rozłożenia obciążenia. Zobacz produkt →
Ukryte zmienne: rozrzut Ra, połysk i pomiar
Obie cewki mogą mieć certyfikat 2B i nadal wyglądać inaczej. Chropowatość młyna to zakres, a nie punkt: cewka 0,15 µm i cewka 0,45 µm odbijają światło w różny sposób na tej samej wytłoczonej powierzchni, co kupujący zauważa przy drugiej dostawie, a nie pierwszej. Połysk przy 60° to najszybsza kontrola na hali produkcyjnej pod kątem dryftu między partiami; odczyt za pomocą rysika przy odcięciu 0,8 mm w trzech pozycjach na płaskiej powierzchni wystarczy, aby złapać przesyłkę mieszaną.
W tym miejscu również notatki rysunkowe kończą się niepowodzeniem. Napisanie „wykończenie 2B, Ra 0,2 max” określa coś mocniejszego niż większość produktów z asortymentu 2B i cicho popycha dostawcę w stronę BA lub odrzuconej partii. Gorsza jest uwaga dotycząca obróbki cieplnej. Odprężanie w temperaturze 400°C pozostawia słomkowy odcień, który należy usunąć poprzez wytrawienie, zanim część będzie mogła ponownie zostać nazwana 2B — jest to etap, który łatwo pominąć i który jest trudny do wykrycia wizualnie po zapakowaniu części.
Gdzie właściwie kończą się łączniki ze stali nierdzewnej 2B
Pierścienie zabezpieczające, podkładki i wytłoczone wsporniki w stanie 2B są określone, gdy powierzchnia ma charakter funkcjonalny, a nie dekoracyjny. Przybliżony rozkład w typowych programach wygląda następująco:
- 38% motoryzacja — wsporniki wydechu, osprzęt hamulcowy, pierścienie ustalające w zespołach układu napędowego.
- 22% energii wiatrowej — elementy wewnętrzne gondoli, osprzęt do odchylenia i pochylenia, w przypadku których ekspozycja na chlorki decyduje o nachyleniu.
- 18% konstrukcji — kotwy, łączniki szalunkowe, odsłonięte elementy złączne konstrukcyjne.
- 12% żywność i chemikalia — gdzie łatwość czyszczenia przewyższa wygląd.
- 10% ogólnoprzemysłowe — pompy, zawory, osłony maszyn.
Wzór jest spójny: 2B wybiera się ze względu na odporność na korozję i koszt, a nie wygląd. W przypadku montażu wiatrowego lub konstrukcyjnego wykończenie wykonuje prawdziwą pracę — gładsza powierzchnia zatrzymuje mniej zanieczyszczeń i oferuje mniej miejsc na szczeliny niż w przypadku montażu 2D — ale nikt nigdy tego nie zobaczy po zamknięciu złącza.
 Zewnętrzne pierścienie zabezpieczające do wałów DIN 471 Zewnętrzne pierścienie ustalające do osiowego ustalania wału, dostępne ze stali węglowej lub nierdzewnej, w rozmiarach DIN471 od 3 do 1000 mm i z możliwością obróbki powierzchni. Zobacz produkt →
Sekwencja zaopatrzenia: pięć kontroli przed wydaniem zamówienia zakupu
1. Przesuń objaśnienie
Umieść „2B” na linii materiału, a nie na linii gotowej części, i dodaj osobne wymagania dotyczące wyglądu dostarczonego elementu złącznego.
2. Przeczytaj certyfikat cewki
Powinny być na nim podane gatunki, źródło młyna, oznaczenie wykończenia i numer wytopu. Przed zatwierdzeniem zamiennika sprawdź normę EN 10088-2 pod kątem równoważności ASTM A480.
3. Zabezpiecz powierzchnię podczas transportu
Folia PCV lub papier przekładkowy zatrzymuje zarysowania, które przetrwają stemplowanie i kończą się reklamacją klienta na widocznych podkładkach.
4. Zdefiniuj postprocessing
Umieścić, ograć i pasywować zgodnie z normą ASTM A967 — lub wyraźnie określić, że żadna obróbka końcowa nie jest dozwolona. W milczeniu zaczynają się spory.
5. Zatwierdź próbkę fizyczną
Zachowaj część referencyjną i objaśnienie w raporcie pierwszego artykułu; Sam Ra nie rozstrzygnie sporu o to, co oznacza „matowy”.
Nasze własne tłoczenie i przepływ obróbki powierzchniowej obejmuje walcowanie, obróbkę cieplną, fosforanowanie, czyszczenie ultradźwiękowe i automatyczne sortowanie optyczne, podczas którego większość sporów dotyczących wykończenia jest faktycznie rozstrzygana — nie w walcarni, ale na linii, która później obsługuje taśmę.
 Niestandardowe, odporne na korozję dzielone pierścienie ustalające Niestandardowe, niestandardowe dzielone pierścienie ustalające do wałów lub otworów, wykonane ze stali nierdzewnej lub innych materiałów odpornych na korozję, o dostosowanej geometrii i obróbce powierzchni. Zobacz produkt →
Konserwacja, czyszczenie i zgodność
Z twarzą 2B łatwo się żyje, pod warunkiem, że nikt nie zaatakuje jej niewłaściwą chemią. Praktyczne wskazówki, które sprawdzają się w terenie:
- Czyścić łagodnym detergentem i wodą; spłucz i wysusz. Środki dezynfekcyjne i wybielacze na bazie chlorków pozostawiają wżery, które wyglądają jak wada materiałowa.
- Zamiast czekać na raport o niepowodzeniu, należy okresowo sprawdzać, czy herbata nie zabarwiła się; przebarwienia są kwestią kosmetyczną, wżery już nie.
- Unikaj kontaktu stali węglowej podczas montażu i przechowywania — osadzone wolne żelazo pokonuje pasywację walcarki w ciągu kilku tygodni.
- Utrzymuj płyny tnące i media bębnowe w czystości; zanieczyszczona miska wibracyjna będzie przenosić żelazo w całej partii.
Jeśli chodzi o dokumentację, trzy odniesienia obejmują większość audytów: EN 10088-2 lub ASTM A480 dla samego oznaczenia 2B, ASTM A967 dla pasywacji poprodukcyjnej i ASTM A380 dla czyszczenia przed serwisem. Do programów mających kontakt z żywnością dodano WE 1935/2004, a każdy europejski klient będzie oczekiwał oświadczeń RoHS i REACH powiązanych z liczbą cieplną, a nie z ogólnym certyfikatem. Możliwość śledzenia partii aż do zwoju sprawia, że deklaracja dotycząca wykończenia może zostać zweryfikowana dwa lata po dostawie.
2B to dobre ustawienie domyślne i słaba obietnica. Potraktuj to jako stan zakupionej listwy, napisz osobne, mierzalne oczekiwania co do części, którą otrzymujesz i określ, co dzieje się z powierzchnią pomiędzy nimi – upadki, pasywacja, zabezpieczenie. Ta pojedyncza zmiana w sformułowaniu rysunku zapobiega większości argumentów rozpoczynających się od odczytu chropowatości na ściętej krawędzi.