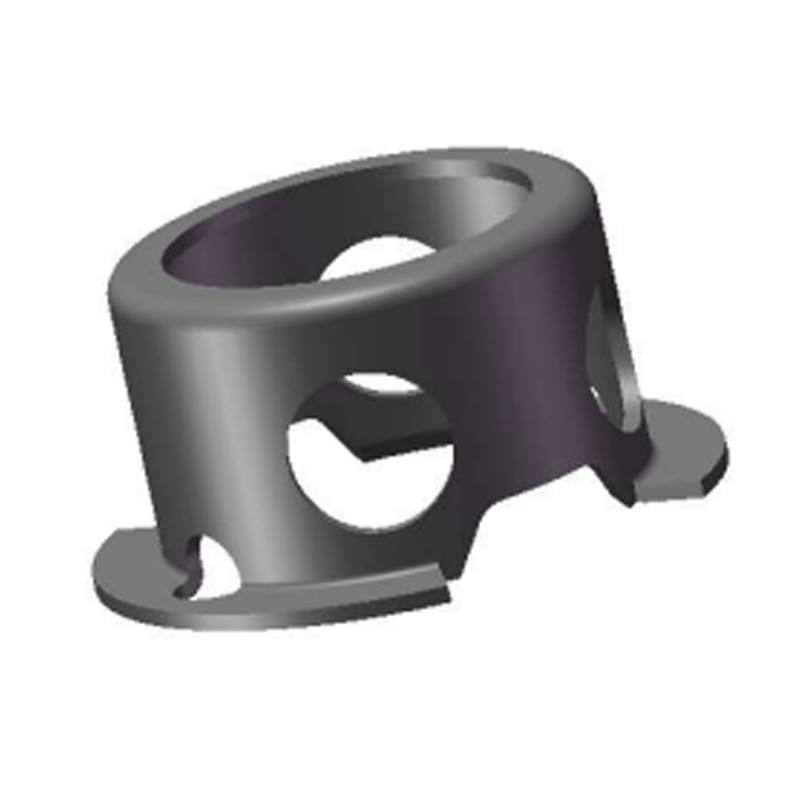
Zakład zajmujący się wiatrem przybrzeżnym wyciągnął pierścień zabezpieczający ze stali nierdzewnej z aluminiowego otworu skrzyni biegów po 14 miesiącach pracy. Pierścień zabezpieczający nadal wyglądał na nowy. Aluminiowy rowek znajdujący się za nim pokryty był proszkiem białego tlenku, ścianka rowka miała nadwyżkę około 0,1 mm, a łożysko, które miał blokować pierścień zabezpieczający, zaczęło już chodzić osiowo. Ze stalą wszystko było w porządku i właśnie dlatego ten rodzaj awarii wymyka się planom kontroli zbudowanym wokół elementu złącznego.
Korozja stali nierdzewnej w aluminium jest wynikiem projektu, a nie wadą materiałową. Wszędzie tam, gdzie pierścień zabezpieczający, śruba, podkładka lub wspornik ze stali nierdzewnej mają wspólną wilgotną powierzchnię zawierającą chlorki z aluminium, aluminium staje się anodą i oddaje metal, chroniąc stal nierdzewną. Przydatnym pytaniem nie jest, który metal jest lepszy, ale ile aluminium możesz stracić, na jakim styku i przez ile lat użytkowania.
Krótka wersja: aluminium jest anodą, stal nierdzewna jest katodą, a przejście z 304 na 316L prawie nic nie zmienia w szybkości niszczenia aluminium.
- W wodzie morskiej stopy aluminium mają temperaturę w pobliżu -0,75 V w porównaniu do SCE, podczas gdy stal nierdzewna 316 ma temperaturę w pobliżu -0,05 V, co stanowi różnicę około 0,7 V.
- Różnica potencjałów powyżej 0,25 V jest traktowana jako ryzykowna w kontrolowanych środowiskach, a powyżej 0,5 V w służbie morskiej.
- Uszkodzenia skalują się w zależności od stosunku powierzchni katody do anody, czasu przebywania chlorku i geometrii szczeliny, a nie w zależności od gatunku stopu na rysunku.
- Niezawodnym rozwiązaniem jest uszkodzona ścieżka elektryczna, kontrolowany drenaż lub celowo wybrana część ofiarna.
Trzy warunki i dlaczego aluminium zawsze przegrywa
Ogniwo galwaniczne potrzebuje wszystkich trzech z poniższych jednocześnie. Usuń którykolwiek z nich, a aluminium przetrwa:
- Metaliczny kontakt pomiędzy częścią nierdzewną a konstrukcją aluminiową.
- Różnica potencjałów wystarczająco duża, aby napędzać prąd, około 0,6 do 0,7 V dla pasywnej stali nierdzewnej w stosunku do aluminium w warunkach chlorkowych.
- Kwalifikuje się ciągła warstwa elektrolitu łącząca oba metale: osady z rozprysków morskich, kondensacja, woda płucząca i pozostałości soli odladzającej.
Aluminium broni się warstwą tlenku o średnicy od 2 do 4 nm, która w suchym powietrzu odradza się w ciągu kilku sekund, dlatego aluminiowe zespoły wewnętrzne z łącznikami ze stali nierdzewnej często wytrzymują dziesięciolecia. Chlorki atakują lokalnie: tlenek rozkłada się w jednym miejscu, otwiera się wgłębienie, a pH roztworu wewnątrz tego wgłębienia może spaść do 3–4, podczas gdy otaczająca powierzchnia pozostaje pasywna. Wgłębienie rośnie do wewnątrz, nawet jeśli widoczna powierzchnia nadal wygląda solidnie.
Anoda jest przydzielana, a nie negocjowana
Aluminium znajduje się znacznie poniżej stali nierdzewnej w szeregu galwanicznym. Prąd przepływa z aluminium do stali nierdzewnej, więc aluminium traci masę bez względu na to, która część jest większa.
Współczynnik powierzchni określa prędkość
Mała śruba ze stali nierdzewnej w dużej aluminiowej płytce delikatnie rozprowadza stratę. Duża płyta ze stali nierdzewnej, w której znajduje się mały aluminiowy występ, skupia prąd w małej anodzie i wycina głęboki wgłębienie.
Szczeliny utrzymują komórkę przy życiu
Rowki pierścieni zabezpieczających, powierzchnie podkładek i złącza wsporników zatrzymują chlor i zatrzymują wilgoć znacznie dłużej niż otwarte powierzchnie, jednocześnie ograniczając dostęp tlenu.
W zespołach pierścienia zabezpieczającego i podkładki wrażliwe powierzchnie są wąskie i przewidywalne: ścianka rowka w aluminiowym otworze, odsadzenie wału za zewnętrznym pierścieniem zabezpieczającym oraz taśma stykowa pod płaską lub stożkową podkładką. Punkty te są najtrudniejsze do sprawdzenia i najłatwiej je pominąć w specyfikacji powłoki.

Opcje elementów złącznych i wpływ każdego wyboru na aluminium
Poniższe porównanie obejmuje wybory faktycznie wybrane przez zespoły inżynierów dla tego samego złącza aluminiowego w środowisku zawierającym chlorki.
Jedną zmienną, którą łatwo przeoczyć: obróbka cieplna i wykańczanie powierzchni zmieniają zachowanie korozyjne tłoczonych części w większym stopniu, niż przyznaje większość specyfikacji zakupu. Pasywowany pierścień zabezpieczający 316L i niepasywowany mogą zachowywać się inaczej w tym samym rowku — wpływ obróbki cieplnej i powlekania powierzchni na odporność korozyjną tłoczonego pierścienia zabezpieczającego warto przeczytać zanim zamrozisz rysunek.
Ukryta metryka: stosunek powierzchni katody do anody
Większość specyfikacji kończy się na „użyj stali nierdzewnej”. Zmienną decydującą o tym, jak głębokie są uszkodzenia, jest stopień połączenia powierzchni katodowej ze stali nierdzewnej i stopień połączenia anodowego aluminium.
Indeks gwałtownie rośnie powyżej 10:1. Dlatego wspornik ze stali nierdzewnej przykręcony do małej aluminiowej piasty ma gorszą konstrukcję galwaniczną niż nierdzewny pierścień osadczy osadzony w dużej aluminiowej obudowie, mimo że w obu przypadkach zastosowano tę samą stal. W przypadku pierścienia zabezpieczającego strata metalu rozprzestrzenia się wokół rowka; dzięki wspornikowi prąd koncentruje się i wycina dół w ciągu kilku sezonów.
Środowisko pomnaża wszystko. Instalacja wewnętrzna C2 może być o dwa rzędy wielkości łagodniejsza niż ta sama geometria w instalacji przybrzeżnej C5-M, a jeśli na złączu pojawi się sól odladzająca, należy założyć, że ogniwo jest pod napięciem od pierwszego dnia.
Gdzie pojawiają się mieszane połączenia aluminium i stali nierdzewnej
- Konstrukcje samochodowe i akumulatorowe: 34%
- Elewacje budynków i ściany osłonowe: 22%
- Urządzenia wiatrowe i energetyczne: 18%
- Armatura morska i offshore: 14%
- Ogólne zastosowania przemysłowe i HVAC: 12%
Podział jest orientacyjny, ale różnice mają znaczenie. Przeguby podwozia samochodów są narażone na uszkodzenia spowodowane przez rozpryski i odpryski kamieni; sprzęt wiatrowy i morski musi wytrzymać długie okresy międzyprzeglądowe; fasady i ściany osłonowe muszą wytrzymać dziesięciolecia bez realnego dostępu do poprawek. Każdy przypadek się zmienia, niezależnie od tego, czy polegasz na izolacji, drenażu, czy powłoce protektorowej.

Sekwencja selekcji w pięciu krokach
Pracuj nad nimi w odpowiedniej kolejności, ponieważ każdy krok zmienia wartość następnego.
- Klasyfikuj środowisko według ISO 9223 (C1 do CX). Wszystko o temperaturze C3 lub wyższej, lub jakąkolwiek ekspozycję na chlorki, należy traktować jako żywe ogniwo galwaniczne.
- Zidentyfikuj, która część jest anodą i oszacuj stosunek powierzchni katody do anody. Zdecyduj z góry, na którego utratę możesz sobie pozwolić.
- Przerwij lub kontroluj obwód: podkładki i tuleje izolacyjne z PA66-GF lub PET, łączniki pokryte PTFE, anodowane i uszczelnione aluminiowe powierzchnie stykowe lub klejona podkładka izolacyjna.
- Określ metal i wykończenie: 316L (A4) z pasywacją ASTM A967, jeśli występuje chlorek, lub cynkowanie-niklowanie, jeśli akceptowalna jest platerowana część stalowa. Utrzymuj wolne żelazo z powierzchni aluminiowych, używając dedykowanych narzędzi ze stali nierdzewnej i czystych stanowisk pracy.
- Udowodnij to w szafie: neutralna mgła solna ISO 9227 po 720 godzinach jako wartość bazowa, cykliczne testy VDA 233-102 dla programów motoryzacyjnych, następnie sprawdź utrzymanie momentu obrotowego i zużycie rowków w zespołach pozbawionych izolacji.
Tam, gdzie standardowe części katalogowe nie pasują do geometrii złącza, niestandardowe tłoczenie i formowanie jest zwykle tańszą metodą niż przeprojektowanie obudowy. Dongbo Fastener działa opracowanie niestandardowego pierścienia zabezpieczającego i tłoczenia od obróbki po obróbkę wykańczającą, co pozwala na rozwiązanie geometrii izolacji i funkcji mocowania w jednym elemencie, a nie w stosie luźnych podkładek.

Konserwacja, czyszczenie i zgodność
- Czyszczenie: utrzymuj roztwory myjące w neutralnym pH, około 5 do 8. Soda kaustyczna rozpuszcza warstwę tlenku glinu, środki czyszczące na bazie chlorków pozostawiają chemię wgłębienia na miejscu, a wełna stalowa przenosi wolne żelazo na powierzchnię.
- Kontrola: w zakładach C4 i C5 co roku sprawdzaj każdy punkt styku różnych metali pod kątem wykwitów białego tlenku, przebarwień na stali nierdzewnej i utraty momentu obrotowego. Wymiary ścianek rowków są najwcześniejszym twardym wskaźnikiem problemów.
- Dokumentacja: ASTM G82 do wyboru serii galwanicznej, EN 1999-1-1 dla konstrukcji aluminiowych, ISO 9223 dla klasy korozyjności, ASTM A967 dla pasywacji, ISO 9227 i VDA 233-102 dla dowodów testowych.
- Identyfikowalność: zapisy partii łączące obróbkę cieplną i wykończenie powierzchni z każdą partią produkcyjną pozwalają prześledzić skargę dotyczącą korozji do konkretnej zmiany procesu, zamiast zgadywać.
Praktyczny wniosek jest prosty. Wybierz gatunek stali nierdzewnej, aby zapewnić trwałość łącznika, a izolację, drenaż i wykończenie, aby zapewnić trwałość aluminium. The kontrolowany proces produkcji i wykończenia za tą częścią kryje się to, co sprawia, że różnica utrzymuje się w eksploatacji, a nie nazwa stopu na certyfikacie.