Na rysunku jest napisane „stal ciągniona na zimno”, ale zamówienie wymaga procesu, temperamentu i tolerancji. Jest to zwykła szczelina, gdy pierścień osadczy wału, element ustalający łożyska, sprężyna talerzowa lub podkładka tłoczona są przenoszone z prototypu do dostaw seryjnych. Stal ciągniona na zimno nie jest jednym gatunkiem; jest to stan powstający w wyniku przeciągania walcowanego na gorąco pręta lub drutu przez matrycę w temperaturze pokojowej. Rezultatem jest gładszy, prostszy, bardziej spójny wymiarowo surowiec o wyższej wytrzymałości, ale także o naprężeniach szczątkowych i zmniejszonej plastyczności, co należy raczej opracować, niż zakładać. W przypadku elementów złącznych praktyczną korzyścią jest mniej niespodzianek związanych z wymiarowaniem na prasie lub centrum tokarskim; praktyczne ryzyko polega na traktowaniu „ciągnionego na zimno” jako kompletnej specyfikacji.
Konkluzja dotycząca kupowania zespołów
- Stal ciągniona na zimno to stan procesu, a nie gatunek. Określ stal bazową, redukcję ciągnienia, obróbkę cieplną i końcowe właściwości mechaniczne.
- Wąskie tolerancje i powierzchnie pozbawione zgorzeliny redukują obróbkę wtórną i odpady, szczególnie w przypadku pierścieni zabezpieczających, podkładek i cienkich części tłoczonych.
- Wytrzymałość wzrasta, a plastyczność spada. Sprężynowanie, pękanie i naprężenia własne wymagają sprawdzenia podczas formowania i obróbki cieplnej.
- Porównaj cenę według wydajności gotowej części, a nie za kilogram. Prostoliniowość, przekrój zbliżony do siatki i stabilny posuw mogą obniżyć całkowity koszt.
Jakie zmiany ciągnienia na zimno w stali
Ciągnienie na zimno rozpoczyna się od walcowanego na gorąco pręta lub drutu, który jest czyszczony, powlekany smarem, przeciągany przez matrycę, prostowany i cięty. Redukcja matrycy obrabia powierzchnię na zimno i ściska przekrój. Typowe przeciągi poprawiają średnicę i owalność, poprawiają prostotę i zapewniają gładkie wykończenie. Ponieważ materiał pozostaje poniżej temperatury rekrystalizacji, dyslokacje mnożą się, zwiększając wytrzymałość na rozciąganie i granicę plastyczności, jednocześnie zmniejszając wydłużenie. Kompromisem jest zmagazynowana energia: naprężenia szczątkowe i twardsza powierzchnia mogą pomóc lub zaszkodzić w późniejszym wykrawaniu, wybijaniu i zginaniu.
Tolerancja i prostolinijność
Pręt ciągniony na zimno zwykle ma mniejszą średnicę i prostotę niż walcowany na gorąco. Ma to znaczenie w przypadku tokarek z prętem i pras progresywnych, gdzie niewielkie zmiany posuwu powodują powstawanie złomu lub zużycie narzędzia.
Stan powierzchni
Pozbawiona kamienia, gładsza powierzchnia poprawia trwałość matrycy i jednorodność powłoki. Nadal sprawdzaj szwy, zakładki, odwęglenie i ślady manipulacji, ponieważ kosmetyczna poprawa może ukryć defekt wzdłużny.
Mechaniczne podniesienie
Przemysłowe dane dotyczące ciągnienia na zimno pokazują, że standardowe zanurzenie może zwiększyć wytrzymałość na rozciąganie o około 25–30%. Wzrasta także granica plastyczności, natomiast wydłużenie i zmniejszenie powierzchni spadają.
Stres i plastyczność
Naprężenia szczątkowe mogą powodować odkształcenia po dłutowaniu, walcowaniu lub obróbce cieplnej. Wyżarzanie odprężające może być konieczne w przypadku surowego formowania lub w przypadku części, które muszą zachować płaskość po obróbce.
Pierścień zabezpieczający wału jest użytecznym przykładem. Pierścień musi być osadzony w rowku, wytrzymywać obciążenie osiowe i przetrwać montaż bez trwałego wiązania. Jeśli surowiec jest ciągniony na zimno, ale etap odprężania zostanie pominięty, część może przejść kontrolę wymiarową i nadal pękać na występach. W przypadku typowego zastosowania mocowania wału porównaj geometrię rowka i stan materiału ze standardową rodziną, taką jak:
 Zewnętrzne pierścienie zabezpieczające DIN471 do wałów Porównaj geometrię rowka i stan materiału, korzystając z rodziny DIN471, która zawiera listę rozmiarów, nośności, materiałów i obróbki powierzchni pierścieni ustalających wał. Zobacz produkt →
Objaśnienie na rysunku powinno określać podstawowy gatunek stali, stan drutu lub pręta oraz ostateczną twardość, a nie tylko „stal ciągnioną na zimno”.
Ciągnione na zimno, walcowane na gorąco i walcowane na zimno: praktyczne porównanie
Terminy „walcowane na zimno” i „ciągnione na zimno” są często używane zamiennie w rozmowach, ale nie oznaczają tej samej ścieżki zakupowej. Walcowanie na zimno zmniejsza grubość na młynie; ciągnienie na zimno polega na przeciągnięciu okrągłego lub ukształtowanego przekroju przez matrycę. Obie stale utwardzane przez zgniot, ale wynik wymiarowy, możliwości kształtowania i podstawa kosztów są różne.
Porównanie ma charakter kierunkowy i zależy od gatunku stali, redukcji ciągnienia i obróbki cieplnej.
Podczas zakupów należy porównywać całkowity koszt, a nie samą cenę sztabki. Pręt ciągniony na zimno może kosztować więcej za kilogram, ale może wyeliminować prostowanie, zmniejszyć naddatek na obróbkę i ustabilizować posuw prasy. Ponieważ ciągnienie na zimno przekształca zmiany w walcowni w kontrolowany surowiec, kontrolę przychodzącego materiału, obróbkę cieplną i przygotowanie powierzchni, tak samo jak objaśnienia rysunkowe; dostawca posiadający własną firmę kontrola produkcji i obróbki cieplnej może przechowywać te zmienne od wydania do zwolnienia.
Ukryte efekty mechaniczne, które kupujący powinni sprawdzić
Widoczna korzyść ma charakter wymiarowy. Ukryte efekty są mechaniczne i szczątkowe. Poniższy wykres wykorzystuje wskaźniki kierunkowe, aby pokazać, co zwykle robi standardowe ciągnienie na zimno z surowcem walcowanym na gorąco; jest to pomoc w kontroli, a nie limit akceptacji.
Walcowane na gorąco tensile: 100
Ciągnione na zimno tensile: 125–130
Ciągnione na zimno yield: 115–125
Ciągliwość: 70–85
Zysk prostowania: wysoki
Użyj tych wskaźników, aby zadawać lepsze pytania. Specyfikacja zakupu powinna określać metody badań, pobieranie próbek oraz to, czy właściwości są gwarantowane na pręcie ciągnionym, czy po obróbce cieplnej. Sprawdź granicę plastyczności, wydłużenie, twardość, naprężenie szczątkowe lub stan odprężenia, defekty powierzchni i prostość. W przypadku części, które po ciągnieniu są nacięte, uformowane lub wygięte, należy przeprowadzić próbę formowania obejmującą rzeczywistą partię i smarowanie.
- Zapytaj, czy młyn lub szuflada zapewniają właściwości mechaniczne w ostatecznym rozmiarze ciągnionym na zimno.
- Potwierdzić wyżarzanie odprężające, gdy część ma ciasną płaskość lub silne odkształcenie.
- Sprawdź limity szwów i odwęglenia pierścieni zabezpieczających o małych przekrojach i podkładek sprężystych.
Gdzie pasuje stal ciągniona na zimno: Mieszanka zastosowań
Stal ciągniona na zimno jest powszechna tam, gdzie mała sekcja musi przenosić obciążenie przy niewielkiej obróbce: zaciski samochodowe i pierścienie ustalające, zespoły nachylenia i odchylenia turbin wiatrowych, osprzęt budowlany i maszyny ogólne. Poniższa mieszanka to ilustracyjny widok planowania elementów złącznych ciągnionych na zimno i komponentów tłoczonych, a nie statystyka rynkowa.
Motoryzacja i transport — 45%
Wiatr i energia — 25%
Sprzęt budowlany — 20%
Maszyny ogólne — 10%
W przypadku sprzętu wiatrowego i ciężkiego sprężyny talerzowe i pierścienie ustalające o dużym obciążeniu są często wybierane z taśmą ciągnioną na zimno lub walcowaną na zimno, ponieważ napięcie wstępne musi pozostać stabilne pomimo wibracji. Reprezentatywna rodzina sprężyn talerzowych o dużym obciążeniu to:
 Podkładki sprężyste Belleville o dużej wytrzymałości DIN2093 Zapoznaj się z rodziną sprężyn talerzowych DIN2093 zapewniających stabilne osiowe napięcie wstępne, z opcjami materiałów i powłok dostosowanymi do zastosowań wibracyjnych i uszczelniających. Zobacz produkt →
Ta sama logika dotyczy elementów ustalających łożysk samochodowych i okuć budowlanych: stan ciągnienia na zimno pomaga utrzymać spójny półwyrób, ale powłoka, twardość i kierunek montażu nadal determinują wydajność w terenie.
Proces selekcji w zakresie zaopatrzenia i inżynierii
Efektywny proces selekcji pozwala na powiązanie materiału, formowania i kontroli z funkcją części. Zastosuj tę kolejność, jeśli na pierścień ustalający, podkładkę lub wytłoczkę proponowana jest stal ciągniona na zimno.
- Zdefiniuj funkcję: utrzymanie osiowe, napięcie wstępne, rozkład obciążenia lub podparcie konstrukcyjne. Funkcja ustawia dopuszczalną twardość, wytrzymałość i płaskość.
- Napraw gatunek podstawowy i stan ciągnienia na zimno. Podaj gatunek stali, zakres redukcji rozciągania i czy wymagane jest odprężanie.
- Ustaw tolerancje według dopasowania, a nie wygody młyna. Szerokość rowka, grubość pierścienia oraz luz otworu lub wału powinny decydować o objaśnieniu wymiarowym.
- Wymagaj raportów mechanicznych i metalurgicznych. Uwzględnij granice rozciągania, plastyczności, wydłużenia, twardości i wad powierzchniowych, jeśli mają one wpływ na montaż.
- Sprawdź razem formowanie i obróbkę cieplną. Sprężynowanie po wybijaniu, pękanie występów i odkształcenie po hartowaniu to problemy procesowe, a nie tylko materialne.
- Zablokuj kontrolę zmian. Źródło stali podstawowej, zużycie matrycy ciągarskiej, cykl wyżarzania i partia powłoki powinny spowodować przegląd przed wysyłką.
Jeśli rysunek wykracza poza standardowe pierścienie i obejmuje nawiasy, klatki ograniczające lub pierścienie o specjalnym kształcie, przed wycięciem narzędzia należy zgłosić dostawcę tłoczenia do przeglądu rysunku. Wcześnie personalizacja produktu praca może uniemożliwić wybór surowca ciągnionego na zimno ze względu na geometrię, której nie jest w stanie uformować ekonomicznie.
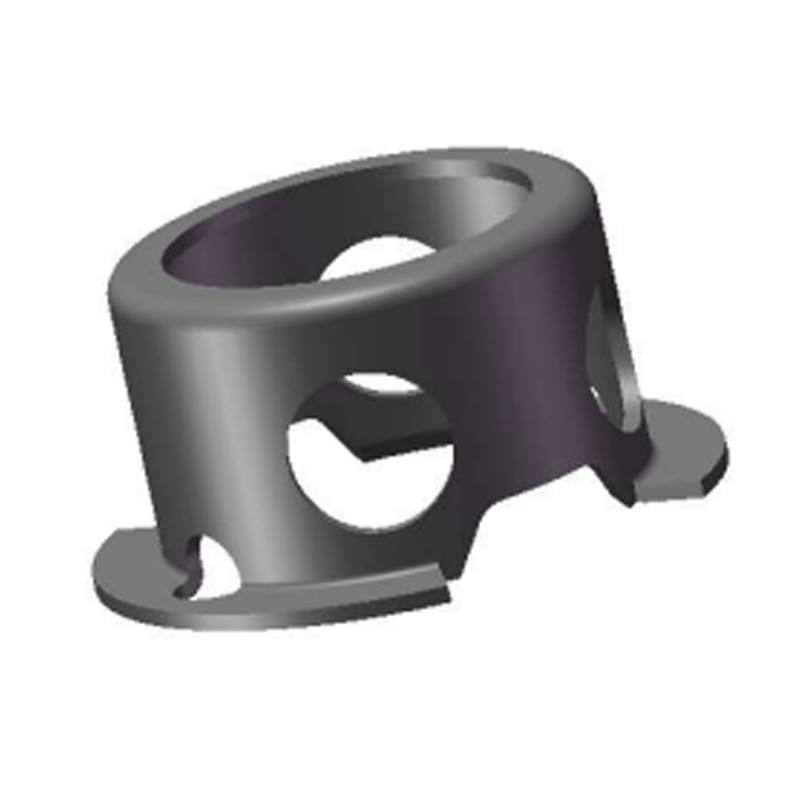 Niestandardowe, odporne na zużycie klatki ograniczające W przypadku pierścieni o specjalnych kształtach i koszyków ograniczających ten niestandardowo wytłoczony komponent umożliwia przeglądanie rysunków z opcjami materiału, obróbki powierzchni i rozwoju formy. Zobacz produkt →
Uwagi dotyczące konserwacji, identyfikowalności i zgodności
Stal ciągniona na zimno jest bardziej wrażliwa na przechowywanie niż półfabrykat walcowany na gorąco, ponieważ nie ma zgorzeliny walcowniczej, która buforowałaby wilgoć. Kilka praktycznych kontroli chroni inwestycję po jej otrzymaniu.
- Przechowuj pręt i drut w suchym, podniesionym miejscu i unikaj cykli kondensacji. Powierzchnie ciągnione na zimno mogą szybko powodować rdzę.
- Chroń proste pręty przed zginaniem, a zwinięty drut przed załamaniem; obsługa uszkodzeń może zniweczyć korzyści związane z prostotą.
- Śledź numer wytopu, partię rysunku, partię obróbki cieplnej i partię obróbki powierzchniowej w zapisie produkcyjnym.
- Zachowaj certyfikaty materiałowe, raporty wymiarowe, wyniki twardości lub rozciągania oraz zapisy testów powłok wraz z partią.
- W przypadku części powlekanych lub platerowanych należy potwierdzić kontrolę kruchości wodorowej i wymagania dotyczące pieczenia za pomocą urządzenia wykańczającego.
- Zastosuj powiadomienie o zmianach w odniesieniu do źródła stali podstawowej, redukcji rysunku, wyżarzania i powlekania, ponieważ każde z nich może zmienić pasowanie lub trwałość zmęczeniową.
Stal ciągniona na zimno jest użyteczną odpowiedzią, gdy element złączny lub część tłoczona wymaga stabilnego półwyrobu, gładkiej powierzchni i wyższej wytrzymałości bez dodatkowej obróbki. Jest to zła odpowiedź, gdy rysunek pozostawia niezdefiniowany stopień bazowy, stan odprężenia lub właściwości końcowe. Specyfikacja najbezpieczniejszego zakupu traktuje ciągnienie na zimno jako jeden etap łańcucha — gatunek stali, redukcję, obróbkę cieplną, formowanie, powlekanie i kontrolę — i wiąże każdy etap z rzeczywistą funkcją części.