Zespół konserwacyjny zakładów spożywczych wymienia ten sam pierścień ustalający wału co 14 miesięcy. Pierścień ma 17-4 PH, postarzał się do H900, ponieważ to była najmocniejsza kolumna w karcie katalogowej, i ciągle pęka na występie, w którym zbiera się woda po przemyciu. Stop nie jest problemem. Warunek jest. H900 kupuje około 1310 MPa granicy plastyczności i płaci za nią większością marginesu korozji naprężeniowej chlorku.
Krótka odpowiedź: 17-4 (UNS S17400, AISI 630, EN 1.4542) to martenzytyczna stal nierdzewna utwardzana wydzieleniowo. Obrabiasz go maszynowo lub stemplujesz w stanie miękkim po obróbce roztworem, a następnie starzesz w temperaturze od 480 °C do 620 °C, aby osiągnąć granicę plastyczności od około 725 MPa do 1310 MPa. Określ go, jeśli potrzebujesz wytrzymałości przekraczającej serię 300 i odporności na korozję przekraczającej serię 400, a także gdy kontrolujesz etap starzenia. Nie określaj tej wartości, jeśli chlorki, gorący kwas lub utrzymująca się temperatura pracy powyżej około 300 °C wyznaczają granicę.
Prawie każda awaria 17-4, którą widzimy, ma tę samą przyczynę: obróbkę starzeniową traktowano raczej jako formalność niż powód istnienia stopu.
Jak działa mechanizm utwardzania wytrącającego
Obróbka roztworem w temperaturze około 1040 ° C powoduje rozpuszczenie pierwiastków stopowych w austenit sześcienny ze skupieniem czołowym. Następnie chłodzenie powietrzem przekształca ten austenit w niskowęglowy martenzyt listwowy, a nie twardy, podatny na pękanie martenzyt płytowy z wysokowęglowej stali narzędziowej. Ponieważ węgiel jest ograniczony do 0,07%, schłodzona struktura jest wystarczająco miękka, aby można ją było obrabiać, a szybkość chłodzenia jest na tyle delikatna, że odkształcenie pozostaje niewielkie w porównaniu ze stalą stopową hartowaną i odpuszczaną.
Starzenie się jest źródłem siły. Trzymanie części w temperaturze 480–620 ° C przez jedną do sześciu godzin powoduje wytrącenie faz bogatych w miedź o średnicy zaledwie nanometrów wraz z węglikami niobu, które ustalają granice ziaren. Wydzielenia te obciążają siatkę martenzytyczną i blokują ruch dyslokacyjny. Wiek jest chłodniejszy, a osady pozostają drobne i spójne, więc wytrzymałość jest najwyższa. Starzeją się cieplej i stają się grubsze: wytrzymałość spada, plastyczność, wytrzymałość i odporność na korozję naprężeniową powracają.
Chemia robi swoje
Około 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu i 0,15–0,45% Nb. Chrom buduje warstwę pasywną, miedź dostarcza osad, niob poprawia wielkość ziaren i opóźnia nadmierne starzenie.
Jeden stopień o niskim poziomie zniekształceń
Brak zbiornika chłodzącego, brak ryzyka pękania, wzrost zazwyczaj poniżej 0,1%. Dlatego ten gatunek nadaje się do gotowych części obrobionych i formowanych pierścieni, które muszą zachować tolerancję.
Magnetyczny w każdych warunkach
W przeciwieństwie do 304 lub 316, 17-4 pozostaje ferromagnetyczny od stanu A do H1150. Dotyczy celów czujników, mocowania magnetycznego i wszelkich zespołów, w których magnetyzm szczątkowy przyciąga zanieczyszczenia.
Dane właściwości według stanu
Krzywa starzenia jest specyfikacją. Poniższe wartości są typowymi wartościami temperatury pokojowej dla prętów i małych odkuwek zgodnie z ASTM A564 lub AMS 5643; ciężkie odcinki biegną niżej, dlatego zawsze podaj, skąd pochodzi kupon testowy.
Zwróć uwagę, ile naprawdę kosztuje ten handel. In a circlip or a bolted joint, the difference between 1310 MPa and 725 MPa yield rarely governs the design, because the groove, the thread or the section change fails long before the bulk material does. Decyduje o tym, czy część przetrwa okres serwisowy w swoim środowisku. Pod tym względem H900 jest często złym wyborem, a H1150 często właściwym.
Liczby, które zakopuje większość arkuszy danych
Granicę plastyczności można łatwo porównać i łatwo przecenić. Poniższy wykres porównuje 17-4 z typowymi alternatywami w temperaturze pokojowej, posługując się typowymi wartościami minimalnymi, a nie danymi marketingowymi.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1310 MPa
Punkty, które liczą się bardziej niż słupki:
- Prawdziwym sufitem jest korozja naprężeniowa chlorków. Naprężenia rozciągające, chlorki i temperatury powyżej około 60°C tworzą klasyczną kombinację, a stan szczytowego starzenia jest najmniej tolerancyjny. Standardowym środkiem łagodzącym jest przekroczenie poziomu H1150 lub H1150M.
- Standardy usług kwaśnych ograniczają ocenę do warunków przeterminowanych. NACE MR0175 / ISO 15156 nie akceptuje 17-4 w H900, więc trzpień zaworu lub łącznik głowicy odwiertu określony przy maksymalnej wytrzymałości jest niezgodny z wymaganiami jeszcze przed obróbką.
- Ryzyko kruchości wodorowej wzrasta wraz z wytrzymałością. Jeśli część 17-4 w H900 musi zostać pokryta galwanicznie, cykl wypalania nie jest opcjonalny i zakład galwaniczny wymaga zapisania tego w zamówieniu.
- Zacieranie jest powszechne, gdy 17-4 biegnie przeciwko 17-4 w kontakcie ślizgowym. Różna twardość, sucha warstwa smaru lub zmiana jednej powierzchni współpracującej rozwiązują ten problem taniej niż ulepszenie materiału.
- Starzenie pozostawia ciemny tlenek, który należy usunąć za pomocą wytrawiania lub metod mechanicznych, w przeciwnym razie odporność na korozję, za którą zapłaciłeś, nigdy nie pojawi się na powierzchni.
Gdzie stopień zasługuje na swoje miejsce
Zużycie koncentruje się w zastosowaniach, w których projektant potrzebuje mniej więcej dwukrotnie większej wytrzymałości niż stal 316 bez konieczności stosowania stali stopowej zależnej od powłoki. Poniższy podział stanowi orientacyjny pogląd planistyczny, a nie badanie rynku.
Przemysł lotniczy, 30% — osprzęt siłownika, osprzęt, elementy złączne o dużej wytrzymałości i elementy płatowca, w przypadku których obowiązuje AMS 5643.
Ropa i gaz, 25% — trzpienie zaworów, zasuwy, gniazda i osprzęt podwodny, prawie zawsze w stanie przestarzałym.
Chemiczne i procesowe, 18% — wały pomp, wirniki, tuleje i mieszadła.
Żywność, papier i farmacja, 12% — rakla, noże, wały i osprzęt do mycia.
Medycyna i laboratorium, 8% — przyrządy i oprzyrządowanie; pozostałą część stanowią inne zastosowania przemysłowe.
Określanie 17-4 elementów złącznych, pierścieni zabezpieczających i części tłoczonych
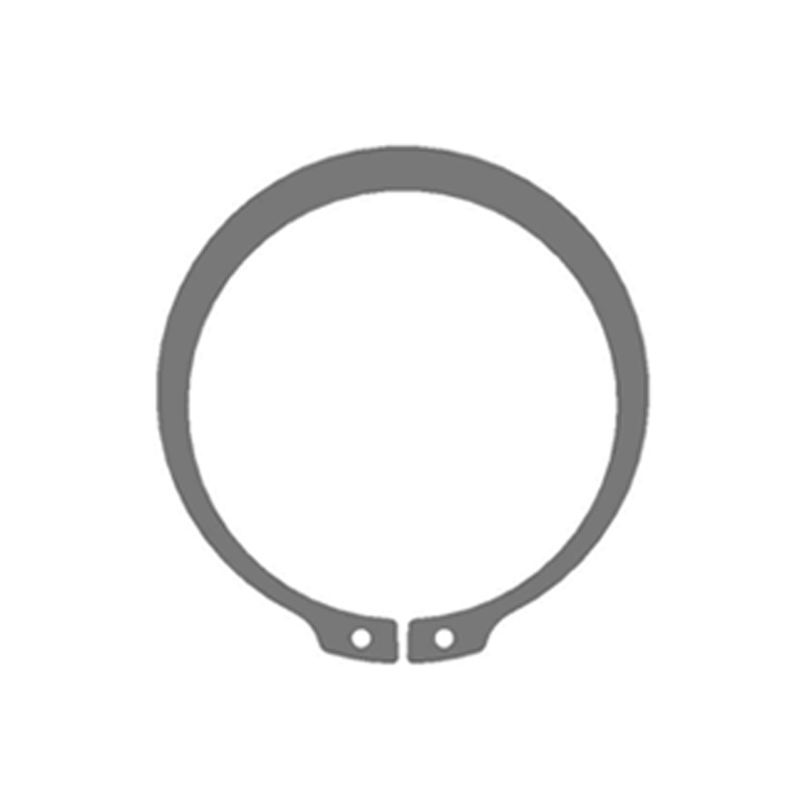
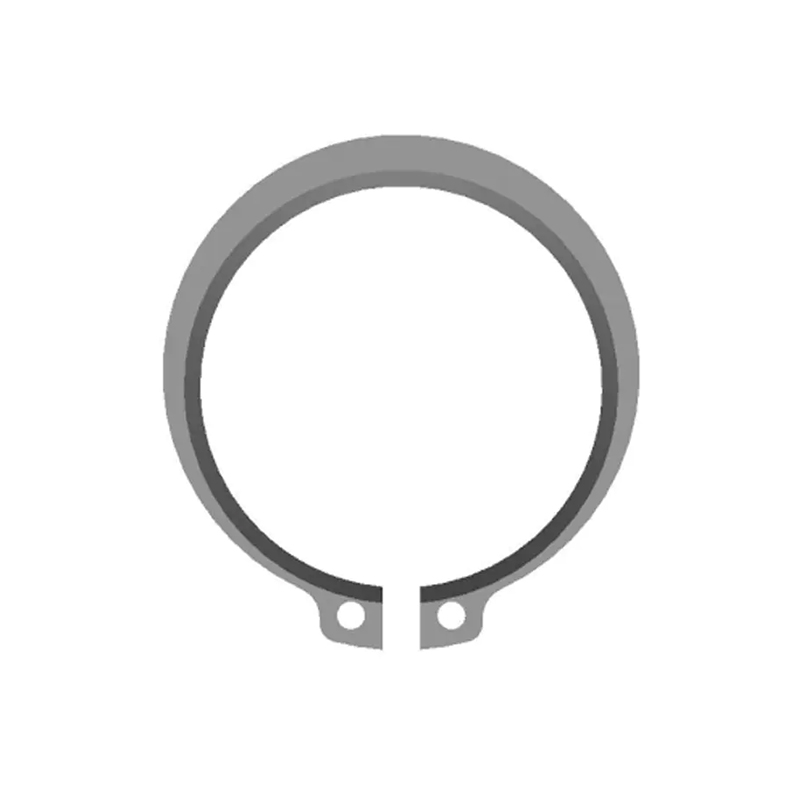
Pierścienie ustalające i tłoczone podkładki skupiają ładunek w bardzo małych sekcjach, co zmienia logikę specyfikacji. Na zewnętrznym pierścieniu zabezpieczającym stopa występu, powierzchnia styku rowka i część stożkowa przenoszą obciążenie osiowe, a przy plastyczności 1310 MPa ostry wewnętrzny narożnik staje się zaczynem pęknięcia. Określ promienie grani, załamanie krawędzi i orientację zadziorów, która utrzymuje zadziory na powierzchni nieobciążonej.
 Zewnętrzne pierścienie zabezpieczające do wałów DIN 471 Pierścienie wału DIN 471 wraz z danymi dotyczącymi rozmiaru, materiału, powłoki, obciążenia i prędkości pomagają określić utrzymanie osiowe tam, gdzie nasady występów przenoszą skoncentrowane obciążenie. Zobacz produkt →
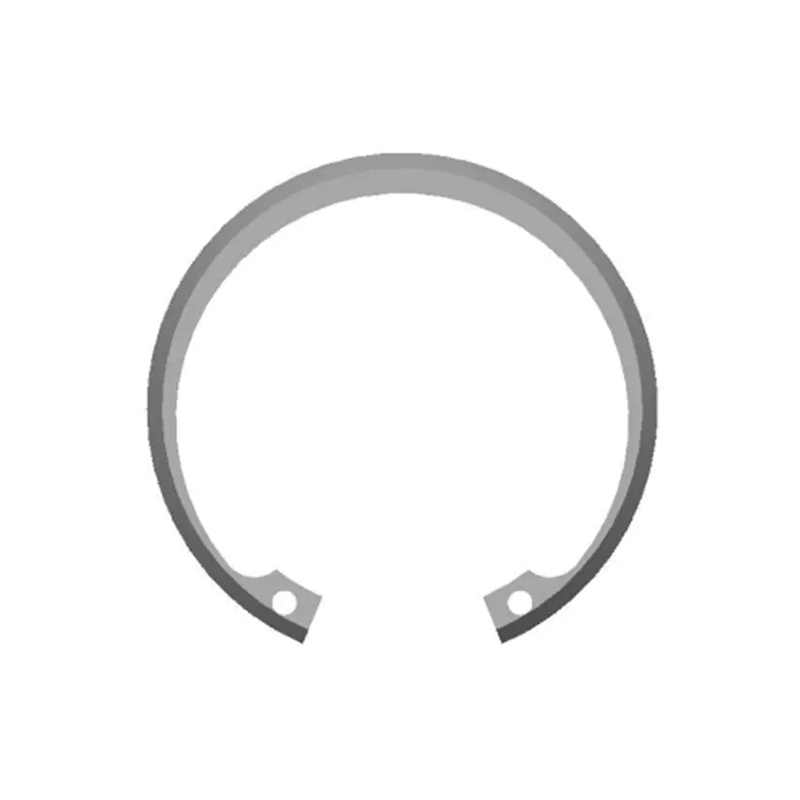
Internal rings on a bore groove sit in compression once installed, so the observed failure mode shifts toward groove shear, ring fatigue or permanent set rather than lug cracking. Jest to jeden z powodów, dla których w przypadku retencji po stronie otworu występują częste warunki nadmiernego starzenia: nieco niższa plastyczność przy większym wydłużeniu znacznie lepiej znosi naprężenia montażowe i wibracje niż pierścień w szczytowym wieku, który nie ma dokąd pójść, gdy jest nadmiernie rozciągnięty.
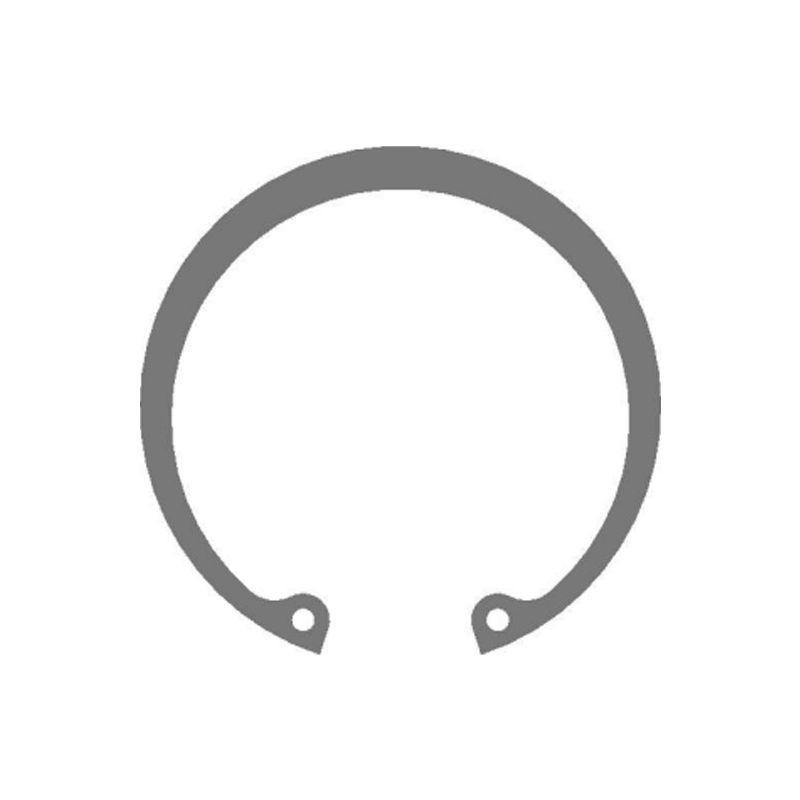 Wewnętrzne pierścienie zabezpieczające DIN 472 do mocowania otworu Pierścienie z otworem wewnętrznym są ściskane; Dane dotyczące rozmiaru, materiału, powłoki i obciążenia normy DIN 472 wspierają wybór retencji osiowej. Zobacz produkt →
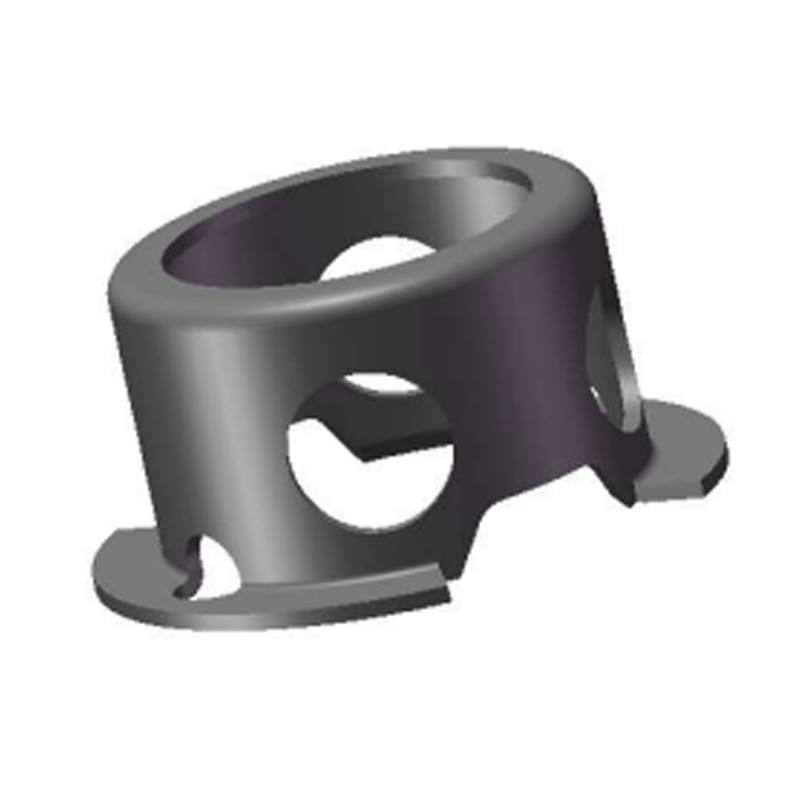
Tłoczone wsporniki, klatki ograniczające i pierścienie o specjalnym kształcie znów podążają inną drogą. Powstają w Warunku A, ponieważ formowanie części o twardości 40 HRC jest niepraktyczne i postarzają się po uformowaniu. Sprężynowanie na miękkim podłożu jest przewidywalne; w stanie postarzanym tak nie jest, dlatego kompensację narzędzia należy obliczać na podstawie wyżarzonej taśmy i weryfikować na pierwszej postarzanej partii. Nasz niestandardowy program do tłoczenia i formowania opiera się na następującej kolejności: forma, wiek, odkamienianie, pasywacja, kontrola.
 Odporne na korozję, dzielone pierścienie ustalające o specjalnym kształcie Niestandardowe, odporne na korozję pierścienie dzielone ze stali nierdzewnej lub stopów niklu do mocowania wału lub otworu; sprawdzić twardość gotowych części i identyfikowalność partii. Zobacz produkt →
Dwa szczegóły zakupu są warte więcej niż jakakolwiek siła. Po pierwsze, należy nalegać na identyfikowalność partii cieplnej na podstawie numeru wsadu starzenia, ponieważ mieszanej partii nie można rozpakować po montażu. Po drugie, określ twardość gotowej części, a nie tylko na pasku testowym: twardość jest najtańszym wskaźnikiem tego, czy piec do starzenia rzeczywiście spełnił wymagania certyfikatu.
Przepływ pracy związany z pozyskiwaniem, który pozwala uniknąć przeróbek
- Napraw przypadek obciążenia. Obciążenie osiowe, amplituda drgań, liczba cykli, odkształcenie instalacji i temperatura pracy. Bez nich wybór warunków będzie opierał się na domysłach.
- Wybierz warunek ze środowiska, a nie z arkusza danych. Suche i statyczne punkty w kierunku H900 lub H1025; chlorki, spłukiwanie lub kwaśność wskazują na H1150 lub H1150M.
- Napisz całą specyfikację. Gatunek i numer UNS, stan i cykl starzenia, zakres twardości, odniesienie ASTM A564 lub A693, wykończenie powierzchni, standard pasywacji, wypalanie wodorowe w przypadku platerowania, znakowanie i identyfikowalność.
- Kwalifikuj proces, a nie tylko próbkę. Równomierność starzenia się pieca, usuwanie tlenków, częstotliwość badań twardości i kontrola wyjściowa należą do audytu, obok wewnętrzny przepływ produkcji i kontroli .
- Sprawdzaj przy pierwszym artykule i okresowo. Chemia, twardość, mikrostruktura i, w stosownych przypadkach, kontrola w komorze solnej lub kontrola przesiewowa SCC.
Uwagi dotyczące konserwacji i zgodności
- Nigdy nie postarzaj ani nie odprężaj części 17-4 w terenie. Niekontrolowane wyjście na niewłaściwą temperaturę może po cichu usunąć kilkaset megapaskali granicy plastyczności i nic w części nie będzie wyglądać inaczej.
- Sprawdź rowki pod kątem freonów, przebarwień szczelinowych i śladów na styku występów. Pierścień, który został założony na stałe, utracił już napięcie wstępne i należy go wymienić, a nie ponownie zamontować.
- Zachowaj zgodność dokumentacji z przywołaną normą: ASTM A564 dla prętów i odkuwek, ASTM A693 dla blach, taśm i płyt, AMS 5643 dla przemysłu lotniczego, EN 10088-3 klasa 1.4542 dla zastosowań europejskich, z certyfikatem EN 10204 3.1 jako punktem odniesienia.
- W przypadku niesprzyjających warunków przed wyceną należy potwierdzić stan nadmiernego starzenia i górną granicę twardości oraz zachować wymagania NACE MR0175 / ISO 15156 widoczne na rysunku, a nie ukryte w załączniku specyfikacji.
- Zaplanuj tlenek. Starzenie się na powietrzu powoduje zabarwienie termiczne, które należy usunąć; jeśli na rysunku jest napisane, że pasywowano, ale w procesie pominięto trawienie, odporność na korozję w terenie nie będzie odpowiadać testowi kwalifikacyjnemu.
Żaden wybór materiału nie przetrwa słabej kontroli procesu. 17-4 nagradza dostawcę, który traktuje starzenie jako operację metalurgiczną z zarejestrowanym cyklem, kontrolą twardości każdej partii i późniejszym etapem czystego odkamieniania. Jeśli spełnisz te trzy wymagania, gatunek ten zapewni połączenie wytrzymałości, wytrzymałości i odporności na korozję, jakie niewiele stopów może dorównać w tej cenie.