Linka zabezpieczająca ze stali nierdzewnej 302 o średnicy 0,8 mm może przejść każdą kontrolę rozciągania przy przyjęciu towaru, a mimo to uprząż obronna może zostać wycofana z użytku. Drut pochodził ze źródła stopu, którego program nie akceptuje, lub miał niewłaściwy stan twardości, a pierwsza niezgodność pojawia się, gdy instalator skręci pętlę i drut pęknie na zakręcie. Drut precyzyjny rzadko jest elementem, który ktoś fotografuje, ale wyznacza granice zależnego od niego montażu.
Praktyczny wniosek dla przemysłu lotniczego i obronnego: kupuj drut precyzyjny jako system materiałów kontrolowanych, a nie jako towarową długość metalu. O tym, czy partia zostanie zaakceptowana, decydują cztery zmienne — pochodzenie stopu i stopu, średnica i tolerancja, stan ducha i powierzchni oraz identyfikowalność aż do liczby wytopowej. Zrób to dobrze, a złącza, kable sterujące, przewody termopar i drutowe elementy ustalające zachowują się przewidywalnie. Pominięcie jednego i ostateczna kontrola nie umożliwi odzyskania przesyłki.
Krótka wersja
- Stop i źródło stopu to pytania kwalifikacyjne, a nie pytania dotyczące ceny.
- Tolerancja średnicy i owalność wpływają na jakość zagniatania, siłę wstawiania i osadzenie uformowanego pierścienia w rowku.
- Stan i stan powierzchni decydują o trwałości zmęczeniowej; przejście rozciągające nie mówi nic o tym, czy drut pęka podczas skręcania.
- Identyfikowalność, masa powłoki i zapisy dotyczące czystości to pierwsze rzeczy, o które audytor prosi.
Tam, gdzie drut precyzyjny przenosi obciążenie w lotnictwie i obronie
Sześć ról odpowiada za największe zużycie drutu precyzyjnego w płatowcach, silnikach i platformach naziemnych. Każdy ma inny tryb awarii, a specyfikacja chroniąca jedną rolę może nie mieć znaczenia dla następnej.
Linka zabezpieczająca i linka zabezpieczająca
Drut o średnicy od 0,5 mm do 1,6 mm skręcony przez główki elementów złącznych, osłony złączy i panele dostępowe. Właściwością kontrolującą jest stałość odpuszczania: drut zbyt twardy pęka przy pierwszym skręcie, drut zbyt miękki rozciąga się i traci napięcie wstępne.
Awionika przewody sygnałowe i zasilające
Przewody cienkie i bardzo cienkie, zwykle z miedzi platerowanej, wiązki przewodów z gwintem. Przy małych średnicach dominującą wadą jest uszkodzenie żyły w miejscu zaciśnięcia, a nie samego przewodu.
Mechaniczne kable sterujące
Splotki przenoszą ruch kokpitu lub siłownika w płatowcach i pojazdach opancerzonych. Odporne na korozję sploty i kontrolowana długość zwoju decydują o luzach, rozciągliwości i okresach międzyobsługowych.
Elementy ustalające wykonane z drutu
Drut i taśma ze stali sprężynowej uformowane w pierścienie ustalające i zaciski, które utrzymują łożyska, sworznie i wały na miejscu. Pasowanie rowków, promieniowa grubość ścianki i twardość decydują o tym, czy element jest osadzony, czy podtrzymany.
Elementy sprężyste i nośne
Stal sprężynowa uformowana w podkładki stożkowe i elementy ściskające. Różnice w grubości i płaskości rzędu kilku mikrometrów przesuwają krzywą obciążenia i ugięcia oraz napięcie wstępne faktycznie obserwowane w złączu.
Czujnik, termopara i przewód ekranujący
Czujniki silnika i płatowca opierają się na przewodzie, który utrzymuje kalibrację poprzez cykle termiczne, podczas gdy plecione osłony zapewniają uziemienie i kontrolę elektromagnetyczną.
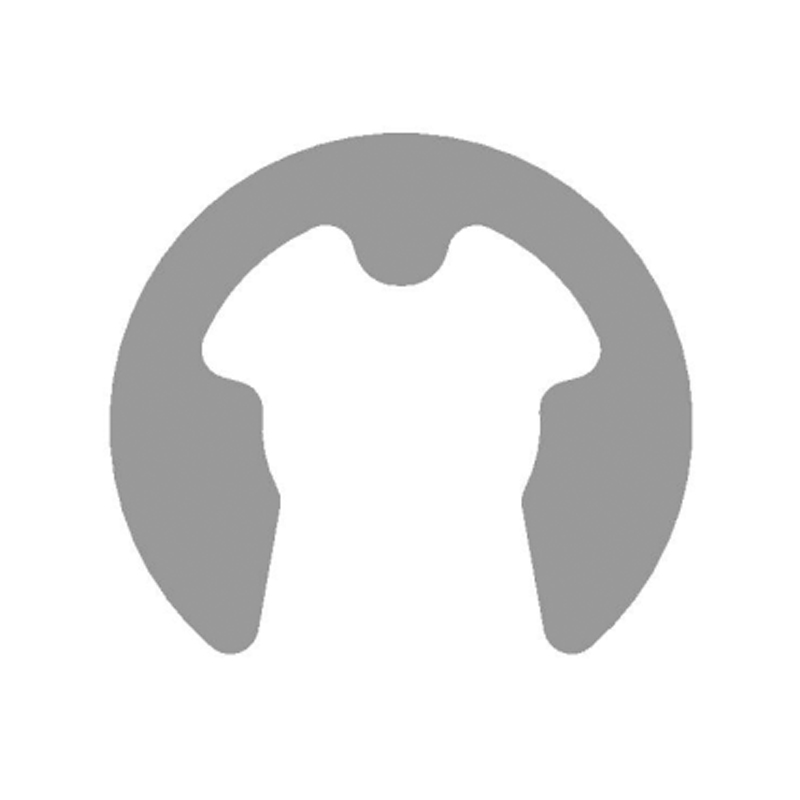
Czwarta i piąta rola to sytuacja, w której specyfikacja drutu staje się gotową częścią i gdzie zaopatrzenie zwykle traci kontrolę. Dobrym przykładem są wytrzymałe zasuwy zewnętrzne ze stali sprężynowej według normy DIN 6799: są tanie w przeliczeniu na sztukę i drogie w przypadku awarii, ponieważ pierścień, który nie osadzi, zatrzymuje linię montażową, a nie pojedynczy stół warsztatowy.
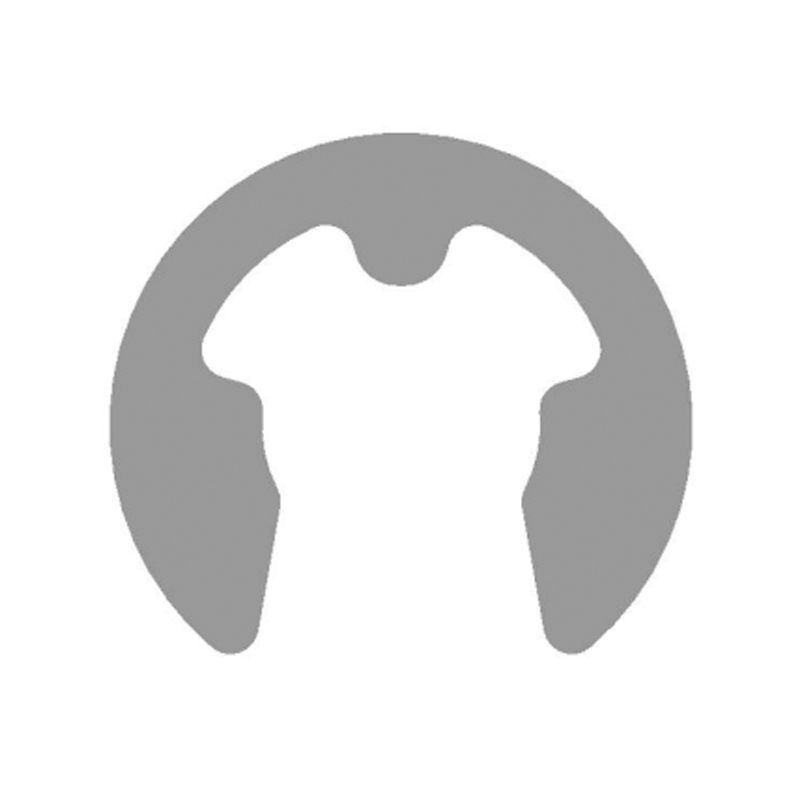 Dostawcy zewnętrznych klipsów E-Clip ze stali sprężynowej – DIN6799 Strona główna Produkty Zewnętrzne pierścienie zabezpieczające Zewnętrzny zacisk E-Clip-DIN6799 ze stali sprężynowej Zobacz produkt →
Określanie drutu precyzyjnego: cztery zmienne, których kupujący nie doceniają
Zamówienia na drut często ograniczają się do jednej linii: materiał, średnica, stan. To nie wystarczy na program obronny, a luki ujawniają się podczas pierwszej kontroli artykułu lub później.
1. Pochodzenie stopów i stopów
Kod stopu to tylko połowa odpowiedzi. Kupujący potrzebują również źródła stopu, ponieważ klauzule dotyczące metali specjalnych i rysunki dotyczące eksportu ograniczają miejsce pochodzenia materiału. Gatunek zgodny z wymaganiami, pochodzący z niezatwierdzonej huty, jest jednym z najczęstszych powodów zatrzymywania przesyłki przy bramie.
2. Średnica, owalność i pochylenie
Pasmo plus/minus 0,01 mm jest normalne w przypadku precyzyjnych mierników i musi być mierzone w ten sam sposób przez dostawcę i klienta. Owalność i wygięcie mają równie duże znaczenie: nieokrągły przewodnik zagniata się nierównomiernie, a uformowany pierścień o nierównej promieniowej grubości ścianki przechyla się w swoim rowku i traci przyczepność.
3. Temperament, wydłużenie i powierzchnia
Stan sprężysty lub wyżarzanie, z określonym zakresem wydłużenia, sprawia, że skręcanie i formowanie jest przewidywalne. Stan powierzchni — ślady rysunkowe, zakładki, resztki smaru — określa, czy pęknięcia zmęczeniowe zaczynają się od zgięcia, zagięcia czy w miejscu styku rowka.
4. Powłoka, czystość i dokumentacja
Masę powłoki, przyczepność i lutowność należy podawać liczbowo, a nie opisowo. Poproś o numery wytopowe, certyfikaty walcowni i certyfikat kontroli wraz z partią i potwierdź, że drut został oczyszczony i zapakowany, aby przetrwać transport.
Przed dyskusją o cenie warto zadać pięć pytań w zapytaniu ofertowym:
- Jakie jest źródło stopu i czy spełnia ono wymogi obowiązującej klauzuli dotyczącej metali specjalnych?
- Jaka tolerancja dotyczy średnicy i owalności i jak jest mierzona?
- Jaki zakres odpuszczania i wydłużenia ma zastosowanie i czy próba skręcania lub zginania jest częścią akceptacji?
- Jaka jest wymagana gramatura powłoki i klasa przyczepności?
- Jakie dokumenty są dostarczane z partią — certyfikat młyna, certyfikat kontroli, raport z testów?
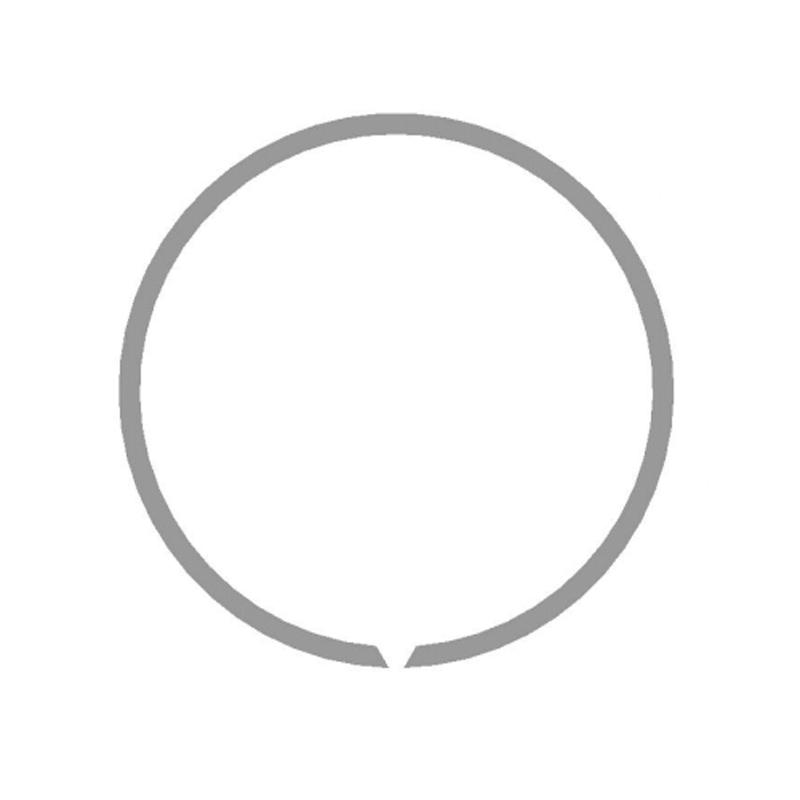
Tam, gdzie drut lub taśma kończy się jako rowkowany element ustalający, specyfikacja części współpracującej ma taką samą wagę. Pierścień zabezpieczający wał spełniający wymiarowo normę DIN 471 może nadal ulec uszkodzeniu, jeśli głębokość rowka lub twardość pierścienia wykracza poza zamierzony zakres, dlatego pierścień i rowek najlepiej sprawdza się razem, a nie osobno.
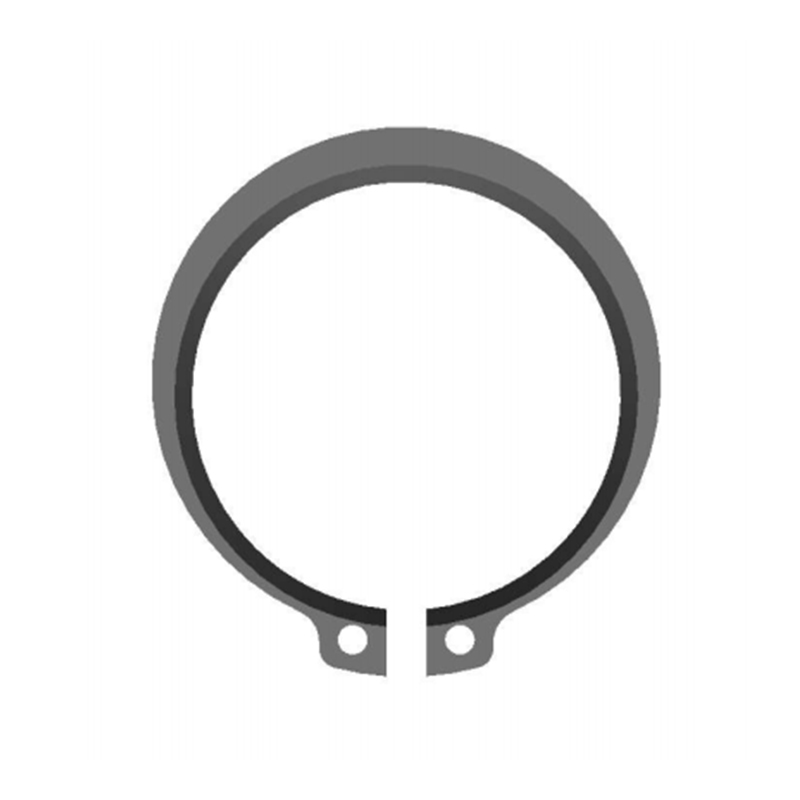 Zewnętrzne pierścienie zabezpieczające dla wałów – dostawcy DIN471 Strona główna Produkty Pierścienie zabezpieczające zewnętrzne Pierścienie zabezpieczające zewnętrzne do wałów-DIN471 Zobacz produkt →
Porównanie stopów drutu do zastosowań w przemyśle lotniczym i obronnym
Wybór stopu zwykle rozpoczyna się od zakresu temperatur i środowiska korozji, a następnie ogranicza się do wytrzymałości i kosztu. Poniższa tabela porównuje oceny, które pojawiają się najczęściej w specyfikacjach programów.
Indeks kosztów jest najmniej ważną kolumną, dopóki nie zostanie jedyną. Inżynierowie, którzy wybierają wyłącznie na podstawie kosztów, zwykle wracają do pracy po awarii spowodowanej korozją, a druga kwalifikacja kosztuje więcej niż kiedykolwiek kosztował materiał. Ta sama logika dotyczy nośnych elementów sprężynowych, takich jak wysokoobciążona podkładka sprężynująca Belleville zgodna z normą DIN 2093, gdzie odchylenie w zakresie twardości lub płaskości zmienia siłę przenoszoną przez złącze, a nie tylko wygląd części.
 Dostawcy podkładek sprężynowych Belleville o dużym obciążeniu — DIN2093 Strona główna Produkty Podkładka sprężynująca Belleville Podkładka sprężynująca Belleville o dużym obciążeniu-DIN2093 Zobacz produkt →
Ukryte wskaźniki: tam, gdzie koncentrują się niezgodności związane z przewodami
Dane z inspekcji przychodzących z produkcji zasilanej drutem są rzadko publikowane, ale schemat powtarza się w księgach zamówień z branży lotniczej i obronnej. Dryft średnicy i stan powierzchni łącznie odpowiadają za około sześć na dziesięć odrzuceń i oba są wykrywalne przy przyjęciu towaru.
Ostatni pasek to ten, który kosztuje najwięcej na wydarzenie. Luka w identyfikowalności nie powoduje powstania wadliwej części, powoduje jedynie zatrzymanie: partia zostaje poddana kwarantannie, kolejność produkcji zostaje ponownie zaplanowana, a klient zostaje powiadomiony. Mikrometr laserowy, kontrola przyczepności powłoki i czysty pakiet certyfikatów kosztują znacznie mniej niż jedna zawieszona przesyłka.
Jak rozkłada się popyt na druty precyzyjne w przemyśle lotniczym i obronnym
Popyt nie jest równomiernie rozłożony, a podział wyjaśnia, dlaczego wymagania dotyczące skrajni i tolerancji stale się zaostrzają. Współpraca awioniki i silnika pochłania ponad połowę objętości, a obie wartości mieszczą się w wąskim zakresie pomiarowym.
- Awionika i zespoły uprzęży: 32 procent
- Silnik i sprzęt sterujący lotem: 24 procent
- Mocowanie konstrukcyjne płatowca: 18 procent
- Platformy lądowe i morskie: 15 proc
- Systemy kosmiczne i satelitarne: 11 proc
Przeczytaj wykres jako mapę zakupów. 32-procentowy udział awioniki to obszary, w których dominuje jakość zagniatania i przyczepność powłoki; 24-procentowy udział silników to czynniki, w przypadku których temperatura i zachowanie podczas utleniania decydują o wyborze stopu; 18-procentowy udział płatowców przypada na duże zużycie elementów ustalających i blokujących formowanych drutem. Budowanie listy dostawców wokół jednego z tych trzech segmentów rzadko obejmuje pozostałe dwa.
Od specyfikacji drutu do wydania produkcyjnego: pięcioetapowa ścieżka kwalifikacji
Krok 1: Zdefiniuj cykl pracy
Pasmo temperatur, wibracje, wilgoć, mgła solna i oczekiwana trwałość, odwzorowane zgodnie z obowiązującą normą. Prace inżynieryjne trwające od dwóch do czterech tygodni to normalny etap, który jest najtańszym etapem do prawidłowego wykonania.
Krok 2: Zakwalifikuj źródło stopu
Potwierdź ograniczenia importowe i klauzule dotyczące metali specjalnych oraz zbierz numery wytopowe i certyfikaty huty przed pobraniem jakiejkolwiek próbki. Ten krok zapobiega najdroższej klasie awarii.
Krok 3: Kontrola pierwszego artykułu
Średnica i owalność, rozciąganie, wydłużenie, twardość, masa powłoki i badanie wizualne w powiększeniu. W przypadku drutu zabezpieczającego należy dodać niszczący test skręcania na długości próbek.
Krok 4: Zweryfikuj proces
Ciągnienie, wyżarzanie, czyszczenie, powlekanie i formowanie powodują ruch materiału. Sprawdź dopasowanie sprężyste i rowkowe na częściach uformowanych, a nie na płaskich próbkach, ponieważ to właśnie tam widać zachowanie podczas formowania.
Krok 5: Dopuszczenie do produkcji
Segregacja partii, kontrola „pierwsze weszło, pierwsze wyszło” i identyfikowalność kodów kreskowych zgodnie z tymi samymi zasadami, które są stosowane we wszystkich krajach wewnętrzny przepływ produkcji , a także pobieranie próbek AQL i automatyczne sortowanie optyczne uformowanych części.
W krokach 3 i 4 większość programów odkrywa, że ich specyfikacja jest niekompletna. Jeśli kontrola pierwszego artykułu zakończy się pomyślnie, ale pierwszy tysiąc uformowanych części wykroczy poza tolerancję, problemem jest zazwyczaj wydajność procesu, a nie przychodzący drut.
Konserwacja, zgodność i dokumentacja chroniąca partię
Zgodność w tym segmencie dotyczy głównie dowodów. Partia drutu, której nie można powiązać ze stopieniem, masa powłoki, którą przyjęto, a nie zmierzono, lub zapis obróbki cieplnej, który istnieje tylko w wiadomości e-mail, wyjdą na jaw podczas audytu klienta, a często wiele lat po dostawie.
- Klauzule dotyczące ograniczonych materiałów: sprawdź kraj topienia i zatwierdzenie walcowni na podstawie rysunku przed złożeniem zamówienia, a nie po dostawie.
- System jakości: system zarządzania jakością w przemyśle lotniczym oraz akredytowane atesty procesów specjalnych w zakresie obróbki cieplnej i galwanizacji.
- Dowód badania: weryfikacja mechaniczna i metalurgiczna przeprowadzona przez kompetentne laboratorium; nasze własne centrum badawcze uzyskało akredytację CNAS , dzięki czemu raporty są przydatne podczas audytów klientów.
- Przechowywanie dokumentacji: przechowuj dokumentację dotyczącą partii, ciepła, powłok i inspekcji przez okres określony w programie, zazwyczaj dziesięć lat lub cały okres użytkowania platformy.
- Przechowywanie i obsługa: drut platerowany ma trwałość, zwoje nie mogą być załamane, a na stole warsztatowym i na rysunku obowiązują zasady dotyczące minimalnego promienia zgięcia.
Planowanie konserwacji opiera się na tej samej logice. Jeżeli do elementów zabezpieczających lub ustalających używany jest drut precyzyjny, należy go wymieniać na podstawie stanu, a nie kalendarza i wymieniać cały zestaw blokujący, a nie pojedynczą pętlę. Mieszane roczniki są trudne do wyśledzenia i łatwe do błędnej oceny.
Drut precyzyjny to niewielka pozycja o dużym wpływie na harmonogram programu. Zasada działania jest prosta: określ system materiałów, a nie materiał. Podaj nazwę stopu i źródła stopu, stan średnicy i tolerancję owalności za pomocą metody pomiaru, zdefiniuj stan i wydłużenie za pomocą testu skręcania lub zginania i wymagaj masy powłoki oraz pakietu certyfikatów do każdej partii.
W przypadku komponentów drutowych należy rozszerzyć tę samą dyscyplinę na współpracującą geometrię. Pierścienie, zaciski i elementy sprężynowe są tak dobre, jak rowek, otwór lub gniazdo, z którym współpracują, a połączenie kwalifikowane jako system kosztuje mniej w utrzymaniu w eksploatacji niż dwie części kwalifikowane osobno.