Za każdym razem, gdy wał obraca się w skrzyni biegów, siłowniku lub wirniku turbiny wiatrowej, zwykle pierścień tłoczony na zimno zapobiega rozsuwaniu się zespołu. Tłoczenie na zimno to proces formowania w temperaturze pokojowej: zwój taśmy ze stali sprężynowej lub stali nierdzewnej jest wprowadzany do prasy, następnie wykrawany, przebijany i gięty za pomocą matrycy progresywnej w gotowe części. Jest to standardowa metoda produkcji pierścieni ustalających, pierścieni zabezpieczających i podkładek tłoczonych, ponieważ łączy w sobie wydajność materiałową, szybkość i powtarzalność wymiarową. W tym artykule omówiono, jak działa proces, jakie tolerancje może utrzymywać, jakie wskaźniki materiałowe mają znaczenie i jak napisać specyfikację zakupu, która przetrwa kontakt z prawdziwą linią produkcyjną.
Podstawowy wniosek: Tłoczenie na zimno zapewnia najniższy koszt jednostkowy i najbardziej spójne wymiary pierścieni zabezpieczających, pierścieni ustalających i podkładek tłoczonych w średnich i dużych ilościach. Jednakże o faktycznie osiągniętej precyzji decyduje luz matrycy, kompensacja sprężynowania i tolerancja przychodzącej taśmy, a nie prędkość lub tonaż prasy.
Co dzieje się wewnątrz matrycy do tłoczenia na zimno
Prasa podaje materiał w zwojach do narzędzia progresywnego, a każdy skok przesuwa taśmę o jedną stację. Jedna stacja wycina zewnętrzny kontur, następna przebija występy lub szczeliny, a następna stacja formuje fazę przed oddzieleniem części od paska. Na przykład zewnętrzny pierścień zabezpieczający przechodzi z płaskiego paska do kompletnego pierścienia w czasie znacznie krótszym niż jedna sekunda, a następnie przechodzi przez system sortujący, który odrzuca wszystko poza oknem wymiarowym.
Trzy zasady fizyczne wyjaśniają, dlaczego proces zachowuje się w ten sposób:
Deformacja na zimno
Brak ogrzewania oznacza brak kamienia i warstwy odwęglonej. Konserwowana powierzchnia ma bezpośredni wpływ na wytrzymałość zmęczeniową, dlatego też tłoczone pierścienie ze stali sprężynowej mogą wytrzymać miliony cykli w zespole wibracyjnym.
Hartowanie przez pracę
Tłoczenie zwiększa twardość wzdłuż ściętych krawędzi i uformowanych narożników. W zależności od gatunku przychodząca taśma stali sprężynowej może zyskać od 10 do 20 HRC podczas skoku, często eliminując oddzielną operację hartowania.
Wiosna
Każdy elastyczny materiał po uformowaniu stara się powrócić do swojego pierwotnego kształtu. Producenci narzędzi zaginają kąty o obliczoną wielkość, zwykle od 2 do 5 stopni w przypadku stali sprężynowej, i potwierdzają kompensację na częściach pierwszego artykułu.
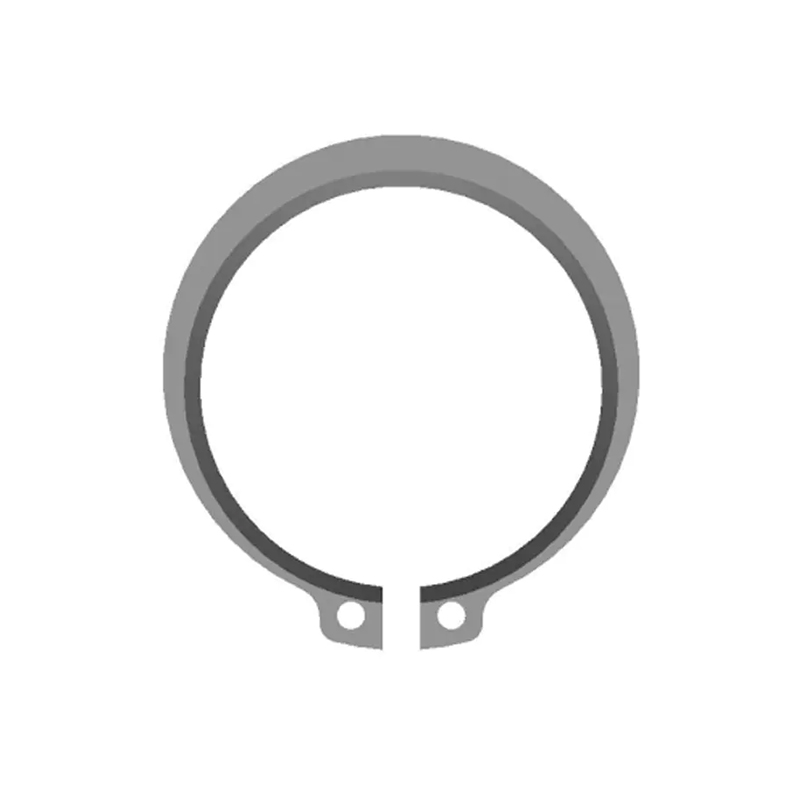
Zewnętrzne pierścienie zabezpieczające wałów DIN 471 pokazują tę precyzję w praktyce. Dzięki luzowi zaślepiającemu wynoszącemu od 8 do 12 procent grubości taśmy i grubości materiału utrzymywanej w granicach ±0,02 mm, gotowy pierścień jest pewnie osadzony w rowku bez luzów, a jednocześnie można go łatwo usunąć szczypcami do pierścieni zabezpieczających.
 Zewnętrzne pierścienie zabezpieczające DIN 471 do wałów z tolerancjami precyzyjnymi Te zewnętrzne pierścienie zabezpieczające do wałów charakteryzują się precyzyjnym luzem zaślepiającym i ścisłą kontrolą grubości materiału, zapewniając bezpieczne osadzenie w rowkach, a jednocześnie można je zdemontować za pomocą standardowych szczypiec. Nadaje się do mocowania osiowego w zespołach mechanicznych. Zobacz produkt →
Tłoczenie na zimno a kucie na gorąco, obróbka skrawaniem i formowanie drutu
Poniższa tabela porównuje tłoczenie na zimno z trzema alternatywami, które kupujący może ocenić dla tej samej geometrii pierścienia ustalającego.
Kolumna tolerancji jest głównym powodem, dla którego nabywcy precyzyjnych elementów złącznych wybierają tłoczenie na zimno zamiast kucia na gorąco: przy porównywalnej geometrii tłoczenie na zimno pozwala zachować zmienność wymiarową mniej więcej sześciokrotnie mniej, zużywając ułamek energii.
Ukryte wskaźniki kontrolujące żywotność
Na rysunku poglądowym podana jest średnica zewnętrzna i grubość, ale o trwałości użytkowej decyduje kilka wartości, które rzadko pojawiają się na rysunku:
- Wysokość zadziorów — zachować odstęp poniżej 0,10 mm po stronie wybicia i poprosić, aby zadzior był skierowany w stronę przeciwną do powierzchni styku rowka.
- Konsystencja twardości — w granicach ±3 HRC w całej partii, jeżeli określono obróbkę cieplną; większe rozpiętości zwykle oznaczają niestabilne ładowanie pieca lub skład chemiczny taśmy.
- Wytrzymałość na rozciąganie — ustalany na podstawie gatunku materiału i umocnienia przez zgniot; Poniższy wykres przedstawia typowe wartości minimalne.
- Wytrzymałość zmęczeniowa — w przypadku zastosowań dynamicznych wymagają walidacji powyżej 100 000 cykli przy obciążeniu roboczym przed dopuszczeniem do produkcji.
Poniższa tabela przedstawia minimalne wytrzymałości na rozciąganie dla pięciu gatunków materiałów powszechnie określonych dla tłoczonych pierścieni zabezpieczających:
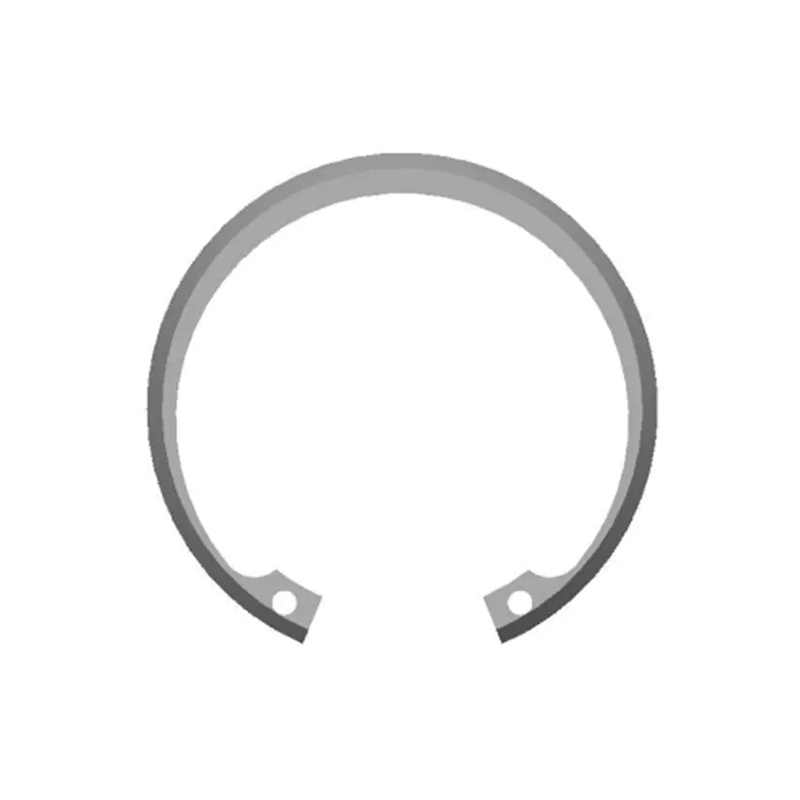
Części montowane w otworze opierają się na tych samych parametrach. Metryczne wewnętrzne pierścienie zabezpieczające DIN 472 blokują się w obrobionym rowku wewnątrz oprawy, a ich siła trzymania zależy zarówno od wymiarów pierścienia, jak i tolerancji szerokości rowka. Jeśli grubość przychodzącej taśmy ulegnie zmianie, twardość w strefie ścinania ulegnie zmianie i pierścień może być luźno osadzony pod wpływem wibracji.
 Metryczne DIN 472 Wewnętrzne pierścienie zabezpieczające do rowków Te wewnętrzne pierścienie zabezpieczające, wyprodukowane zgodnie z metrycznymi normami DIN 472, blokują się w obrobionych maszynowo rowkach obudowy, aby zapobiec ruchom osiowym. Ich siła trzymania zależy od dokładnych wymiarów pierścieni i tolerancji szerokości rowka, kluczowych dla zespołów odpornych na wibracje. Zobacz produkt →
Dystrybucja branżowa elementów złącznych tłoczonych na zimno
Programy produkcyjne w zakresie maszyn motoryzacyjnych, elektrowni wiatrowych i budowlanych wykazują wyraźny wzorzec koncentracji. Sektor motoryzacyjny zużywa największą część tłoczonych pierścieni ustalających, ponieważ każdy pojazd ma ich setki w skrzyniach biegów, układach kierowniczych, hamulcach i mechanizmach siedzeń. Energia wiatrowa to najszybciej rozwijający się segment, w którym elementy mocowania osiowego chronią inwestycje w układy napędowe o wysokiej wartości.
W przekładniach turbin wiatrowych coraz częściej stosuje się podkładki sprężyste Belleville o dużym obciążeniu, aby utrzymać połączenia kołnierzowe pod napięciem wstępnym pomimo zmiennych obciążeń zginających. DIN 2093 określa klasy obciążenia i zakresy wymiarów tych podkładek, a tłoczenie na zimno pozwala na ekonomiczne ich wytwarzanie ze specjalnie walcowanej stali sprężynowej. Te same podkładki pojawiają się w układach zawieszenia i sprzęcie budowlanym o dużej wytrzymałości, gdzie wibracje i wstrząsy są częścią normalnej pracy.
 Podkładki sprężyste Belleville o dużej wytrzymałości DIN 2093 Stożkowe sprężyny talerzowe zgodne z normą DIN 2093, zaprojektowane w celu utrzymania napięcia wstępnego kołnierza przy zmiennym obciążeniu. Amortyzują wstrząsy, kompensują luz śrub i są szeroko stosowane w turbinach wiatrowych, układach zawieszenia i sprzęcie o dużej wytrzymałości w celu uzyskania niezawodnych połączeń śrubowych. Zobacz produkt →
Pięcioetapowa lista kontrolna dotycząca pozyskiwania elementów złącznych tłoczonych na zimno
Poniższa sekwencja jest zgodna z logiką prawdziwego projektu zaopatrzenia, od standardowego wyboru do kontroli przychodzącej. Każdy etap ma bezpośredni wpływ na wydajność końcowego montażu.
Potwierdź geometrię standardu i rowka
Wybierz pomiędzy DIN 471 (wał), DIN 472 (otwór), DIN 984 (ząb wewnętrzny), DIN 2093 (Belleville) lub rysunek niestandardowy. Norma określa również wymiary rowków w pasowanej części, dlatego przed złożeniem zapytania o wycenę należy sprawdzić szerokość i głębokość rowka.
Określ klasę materiału
Stale sprężynowe, takie jak C67S, 65Mn i 51CrV4, oferują najlepszy stosunek wytrzymałości do kosztów w zastosowaniach dynamicznych. Gatunki stali nierdzewnej, takie jak SUS301 i SUS304, są wybierane ze względu na odporność na korozję i pracę w wysokiej temperaturze, akceptując niższą wytrzymałość na rozciąganie.
Zdefiniuj tolerancje krytyczne i kierunek zadziorów
Określ, która strona pierścienia jest powierzchnią funkcjonalną, odsuń zadzior od niej i potwierdź maksymalną dopuszczalną wysokość zadziora. Część tłoczona nie jest obrabiana; aby tolerancja była realistyczna dla metody produkcji.
Wybierz obróbkę powierzchni
Powierzchnie olejowane, fosforanowane, cynkowane lub pasywowane nadają się do innego środowiska. Na przykład fosforanowanie zapewnia powłokę bazową, która poprawia również odporność na korozję, podczas gdy cynkowanie jest typowe dla miejsc pod nadwoziem samochodów.
Zaplanuj kontrolę przychodzącą
Uzgodnij poziomy pobierania próbek, badania twardości, kontrole miernika i badanie pasowania rowka z reprezentatywnym wałem lub otworem. W połączeniu z automatycznym sortowaniem optycznym dostawcy zamyka to pętlę, zanim części dotrą na linię montażową.
Jeśli Twoja część nie mieści się w standardowym katalogu, zespoły inżynierów mogą dostosować geometrię, materiał i powłokę wspólnie z producentem tłoczników, który prowadzi dedykowany niestandardowe niestandardowe części tłoczone programu. Prowadzenie prac rozwojowych w tłoczni pozwala uniknąć przenoszenia problemów z tolerancją pomiędzy dwóch różnych dostawców.
Utrzymanie jakości na linii tłoczenia o dużej wydajności
Najtrudniejszą do kontrolowania częścią procesu tłoczenia na zimno jest różnica pomiędzy idealną próbką prototypową a partią liczącą 500 000 sztuk. Zużycie matrycy zmienia luz zaślepiający, twardość między cewkami zmienia się nieznacznie, a obciążenie pieca do obróbki cieplnej wpływa na jednorodność twardości. Stała wydajność wymaga zatem czegoś więcej niż tylko dobrego narzędzia: potrzebny jest system procesowy.
w pełni pionowo zintegrowana linia produkcyjna — od precyzyjnego walcowania i wytwarzania matryc, poprzez tłoczenie, obróbkę cieplną, fosforanowanie, czyszczenie ultradźwiękowe i automatyczną kontrolę optyczną — utrzymuje wszystkie te zmienne w jednej pętli. Statystyczna kontrola procesu śledzi krytyczne wymiary co godzinę, a dryf poza granicami kontrolnymi zatrzymuje linię, zanim mnożą się wadliwe części.
Kupujący chronią się, kładąc nacisk na trzy rzeczy: certyfikaty materiałowe od dostawcy cewek, raport z kontroli pierwszego artykułu dla każdego nowego narzędzia lub partii materiału oraz system identyfikowalności, który łączy każdy kod partii z zamówieniem produkcyjnym. Własne laboratorium badawcze posiadające status akredytacji, takie jak CNAS, również usuwa większość sporów dotyczących wyników twardości i rozciągania po wysyłce.
Tłoczenie na zimno pozostaje w istocie prostym procesem. Jednak różnica między pierścieniem, który jest trwały, a pierścieniem, który pęka po kilku tysiącach cykli, zwykle sprowadza się do parametrów omówionych w tym artykule: gatunku materiału, luzu narzędziowego, stanu krawędzi i dyscypliny pętli jakości.